Gemiste scheepsboekingen worden zelden veroorzaakt door trage fabrieken. Ze worden veroorzaakt door planningen waarin de goedkeuring van tekeningen, de aftekening van monsters en de vrijgave van drukwerk worden beschouwd als formaliteiten in plaats van mijlpalen met concrete doorlooptijden en concrete verantwoordelijken. Wanneer een inkoper twee weken nodig heeft om feedback te geven op een eerste monster, valt die twee weken niet buiten de planning – ze gaan ten koste van de productietijd, en als de boeking al was gemaakt op basis van een optimistische datum, blijft er geen andere keuze over dan een niet-goedgekeurd ontwerp te verzenden of uit te stellen tot de volgende beschikbare scheepsafvaart. De beslissing die dit voorkomt, gaat niet over het inbouwen van een algemene buffer – het gaat erom te bevestigen dat elke goedkeuringsstap een toegewezen verantwoordelijke heeft, een vaste deadline en een consequentie voor een te late reactie, voordat er een verzenddatum wordt gecommuniceerd.
Fasen in de doorlooptijd: van tekening tot verzending
Een haalbare doorlooptijd voor OEM-leuningbeslag is niet één enkel getal — het is een reeks van onderling afhankelijke fasen, die elk moeten worden afgerond voordat de volgende kan beginnen of, onder bepaalde omstandigheden, elkaar kunnen overlappen. De volgorde is doorgaans als volgt: technische tekening uitgegeven, tekening beoordeeld en goedgekeurd, gereedschap vervaardigd, eerste monsters geproduceerd, monsters geïnspecteerd en naar de koper verzonden, feedback van de koper ontvangen, correcties aangebracht, herziene monsters goedgekeurd, productie vrijgegeven, productierun voltooid, inspectie en verpakking afgerond, en transport naar de haven of expediteur. Elk van deze stappen is een afzonderlijke overdracht met een eigen doorlooptijd.
De fout die in de meeste projectplanningen wordt gemaakt, is dat deze worden samengevoegd tot twee fasen – ”productietermijn” en “verzending” – waardoor alle goedkeuringsfasen in de eerste fase worden verborgen en onzichtbaar worden voor de commerciële planning. Wanneer een tekeningvertraging de gereedschapsbouw met een week vertraagt, of een correctie aan een monster een extra productiecyclus toevoegt, komen die vertragingen niet naar voren als gevolgen voor de planning. Ze worden simpelweg opgevangen totdat de buffer op is en de order in gevaar komt.
Een goed gestructureerd tijdschema maakt een duidelijk onderscheid tussen de verschillende fasen, kent aan elke fase een duur toe en geeft aan welke fasen afhankelijk zijn van de afnemer en welke door de leverancier worden bepaald. Dat onderscheid is van belang omdat een leverancier zich kan verbinden tot de fasen die hij zelf in de hand heeft; hij kan alleen van afnemers verlangen dat zij zich houden aan de fasen die afhankelijk zijn van hun handelen. Elke toezegging inzake doorlooptijd waarin deze twee categorieën niet worden onderscheiden, is een belofte van de leverancier waarin een niet nader gespecificeerde afhankelijkheid van de afnemer is ingebouwd.
Vertragingen bij de goedkeuring die productietijd opslokken
Het meest voorkomende faalpatroon bij OEM-projecten voor leuningbeslag is niet een fabricagefout, maar een vertraging bij de goedkeuring die stilletjes het productietijdvenster opslokt. Elke opeenvolgende goedkeuring van tekeningen, monsters, oppervlakteafwerkingen en verpakkingsontwerpen gaat gepaard met een tijdslimiet. Als een inkoper bij een van deze stappen langer dan gepland nodig heeft om te reageren, kan die tijd later in het schema niet worden ingehaald. Dit verkort het productietijdvenster of maakt het zelfs volledig onmogelijk.
De spanning is structureel: leveranciers kunnen over het algemeen niet beginnen met de productie van een op maat gemaakt leuningonderdeel – een profiel voor een vulpaneel, de vorm van een paalkap, een aangepaste beugelconfiguratie – zonder goedgekeurde monsters, omdat produceren op basis van een niet-goedgekeurd ontwerp leidt tot aansprakelijkheid voor afval en mogelijke herwerkingskosten die de bespaarde tijd ruimschoots overstijgen. Die beperking is redelijk. Maar het betekent dat elke dag vertraging bij de feedback over de monsters een dag is die van het productievenster wordt afgetrokken, en geen dag die aan een flexibele tijdlijn wordt toegevoegd.
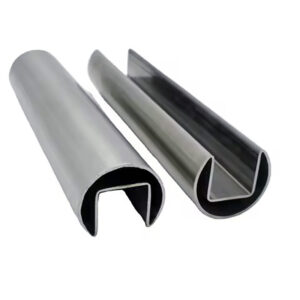
Invulsystemen voor panelen op maat Om dit punt duidelijk te illustreren: de geometrie van de panelen, de afwerking van de randen en de maattoleranties moeten allemaal aan de hand van fysieke monsters worden gecontroleerd vóór de productiestart, en één enkele correctieronde – bijvoorbeeld vanwege onregelmatigheden in de afwerking, de plaatsing van lasnaden of afwijkingen van de toleranties – voegt een volledige fabricage- en verzendcyclus toe aan de goedkeuringsfase. Als die correctiecyclus niet in de oorspronkelijke planning was opgenomen, leidt dit niet automatisch tot een nieuwe verzenddatum. Het leidt tot een discussie over de vraag of de boeking moet worden uitgesteld of dat er onder commerciële druk moet worden doorgegaan met een ontwerp dat de goedkeuringsprocedure nog niet heeft doorlopen.
Als de goedkeuring van drukwerk voor verpakkingen, etikettering of conformiteitsmarkeringen te laat plaatsvindt, ontstaat hetzelfde probleem aan het einde van het tijdschema in plaats van aan het begin. Bij projecten waarbij de goedkeuring van tekeningen en monsters zorgvuldig wordt beheerd, maar drukwerk als een administratieve formaliteit wordt behandeld, blijkt vaak dat een vertraging bij de goedkeuring van drukwerk op het laatste moment de vrijgave voor verpakking vertraagt en de inspectiedatum na de uiterste inlaaddatum van het schip verschuift.
Parallelle ontwikkeling versus sequentiële besturing
Parallelle ontwikkeling – waarbij de productie van gereedschappen gelijktijdig met de beoordeling van de tekeningen plaatsvindt, of waarbij met de inkoop van materialen wordt begonnen terwijl de monsters nog in de goedkeuringsfase zitten – verkort de doorlooptijd. Sequentiële controle – waarbij elke fase wordt uitgesteld totdat de voorgaande fase formeel is goedgekeurd – verlengt het kritieke pad, maar elimineert het risico dat er gereedschaps- of materiaalkosten worden vastgelegd voor een ontwerp dat nog kan veranderen.
Geen van beide benaderingen is in alle gevallen de juiste. De afweging hangt af van hoe stabiel het ontwerp is, hoe ingrijpend een wijziging in de gereedschappen zou zijn als de tekening wordt herzien, en hoe groot de tijdsdruk is. Voor een leuningonderdeel met een vaststaande basisgeometrie en slechts enkele aangepaste kenmerken brengt het starten met de gereedschapsbouw terwijl de tekening nog wordt beoordeeld, een beheersbaar risico met zich mee. Bij een volledig op maat gemaakt profiel met nog onduidelijke specificaties voor afmetingen of afwerking kan dezelfde beslissing ertoe leiden dat de gereedschappen moeten worden aangepast of afgedankt nadat de tekening definitief is vastgesteld.
De bepalingen inzake ontwerp- en ontwikkelingsplanning in ISO 9001:2015 erkennen dat projectfasen elkaar kunnen overlappen, maar schrijven niet voor wanneer die overlapping gepast is — dat blijft een beoordeling van de engineering- en inkoopafdelingen. De praktische toets is of de overlapping een weloverwogen beslissing is met een duidelijk omslagpunt, of een impliciete aanname dat de tekening zonder wijzigingen zal worden goedgekeurd. In het laatste geval is parallelle ontwikkeling geen strategie — het is optimisme dat ten koste gaat van de leverancier.
De gevolgen verderop in het proces zijn van belang: gereedschap dat wordt vervaardigd op basis van een tekening die vervolgens wordt gewijzigd, zorgt niet alleen voor vertraging in de planning. Het kan ook leiden tot een periode waarin het gereedschap stil ligt terwijl er correcties worden aangebracht, en waarin de productiecapaciteit die aan het project was toegewezen, niet opnieuw kan worden ingezet. Voor OEM-afnemers die meerdere SKU’s tegelijkertijd in ontwikkeling hebben, kan een enkele tekeningstop voor één artikel een knelpunt veroorzaken dat gevolgen heeft voor niet-gerelateerde artikelen die gebruikmaken van dezelfde gereedschapsmiddelen.
Reactietijd van de inkoper in het kritieke pad
In de door leveranciers opgegeven doorlooptijden wordt de reactietijd van de afnemer vrijwel nooit expliciet meegenomen. Ze omvatten de productietijd, de tijd voor het vervaardigen van gereedschap en soms een marge voor interne inspecties. De tijd die een afnemer nodig heeft om een tekening te beoordelen en goed te keuren, feedback op een monster te geven of drukwerk goed te keuren, wordt als extern beschouwd – iets wat tussen mijlpalen plaatsvindt in plaats van dat het kalendertijd opneemt op het kritieke pad.
Deze omissie is een planningsrisico, geen toewijzing van schuld. Kopers hebben vaak hun eigen interne beoordelingsketens: goedkeuring door de technische afdeling, goedkeuring door inkoop, controles op naleving van merkvoorschriften, bevestiging door de projectmanager. Een interne beoordelingscyclus van vijf dagen, toegepast op drie goedkeuringsfasen, voegt vijftien dagen toe aan een planning waar de door de leverancier opgegeven doorlooptijd geen rekening mee hield. Als de projectmanager van de koper ook nog drie andere programma’s beheert, is die schatting van vijf dagen wellicht een ambitieus streefdoel.
De praktische oplossing is om de reactietijd van de koper in de projectplanning aan te duiden als een mijlpaal met een duur, er een verantwoordelijke aan de kant van de koper aan toe te wijzen en vast te leggen wat er gebeurt als die mijlpaal uitloopt. Het gaat hier niet om het opleggen van boetes, maar om het zichtbaar maken van de afhankelijkheid, zodat beide partijen hiermee kunnen omgaan. Een planning waarin staat “goedkeuring monster: 5 werkdagen (actie van de koper vereist uiterlijk op [datum]” is een planningsinstrument. Een planning waarin staat “productie: 30 dagen”, waarbij de goedkeuring van het monster in een eerdere fase is opgenomen, is een document dat tot een geschil zal leiden.
Bij internationale OEM-projecten voor leuningbeslag kan de reactietijd van de afnemer – vanaf het verzenden van de monsters tot de definitieve goedkeuring – door de combinatie van tijdzoneverschillen, de verzendtijd van fysieke monsters via koeriersdiensten en interne beoordelingsprocessen al snel twee tot drie weken bedragen. Als die duur niet in de projectplanning is opgenomen, is de toegezegde doorlooptijd gebaseerd op een cijfer dat geen recht doet aan het werkelijke kritieke pad.
Verzendverplichting op basis van eigen mijlpalen
Een leveringsdatum mag pas worden bevestigd als voor elke voorafgaande goedkeuringsmijlpaal een verantwoordelijke, een streefdatum en een vastgestelde consequentie bij vertraging zijn vastgelegd. Dit is eerder een praktisch planningsprincipe dan een wettelijke vereiste, maar het weerspiegelt een terugkerend patroon van mislukkingen in OEM-projecten: leveringsdata die worden gecommuniceerd voordat de goedkeuringsprocedure is afgerond, en die vervolgens tot commerciële risico’s leiden wanneer goedkeuringen vertraging oplopen.
Het gevolg van een te vroege vastlegging is niet alleen een gênante wijziging. Bij het boeken van scheepsruimte worden vaak wijzigings- en annuleringskosten in rekening gebracht. De slots van expediteurs voor geconsolideerde lading kunnen mogelijk niet zonder extra kosten worden verplaatst. Distributiepartners en onderaannemers die een bevestigde datum ontvangen, stemmen hun planning daarop af; een wijziging op korte termijn veroorzaakt verstoringen in de toeleveringsketen die de directe logistieke kosten overstijgen.
ISO 9001:2015 onderschrijft het principe dat een leveringsverplichting pas mag volgen op de verificatie van vervulde voorwaarden – goedgekeurde monsters, bevestiging van productiegereedheid, goedkeuring na inspectie – en niet daaraan vooraf mag gaan. Toegepast op de planning van OEM-leuningbeslag betekent dit dat de verzenddatum een mijlpaal is die wordt bevestigd, niet geschat, en dat deze pas wordt bevestigd nadat elke voorafgaande fase is afgesloten met een gedocumenteerde goedkeuring. Voor planningsdoeleinden kan eerder een schatting worden gedeeld, maar deze moet duidelijk worden aangeduid als afhankelijk van het behalen van de mijlpaal.
De praktische controle bestaat erin elke mijlpaal tussen de huidige projectstatus en de bevestigde status ‘klaar voor productie’ in kaart te brengen, aan elke mijlpaal een verantwoordelijke en een streefdatum toe te wijzen, en na te gaan of er mijlpalen zijn waarvoor geen duidelijke verantwoordelijke is aangewezen, zowel aan de leveranciers- als aan de afnemerszijde. Mijlpalen zonder verantwoordelijke zijn de plekken waar planningen mislukken. Wanneer een tekeningrevisie moet worden goedgekeurd door een belanghebbende die niet in de goedkeuringsketen is genoemd, of wanneer feedback over monsters via een tussenpersoon wordt doorgestuurd zonder dat er een vaste doorlooptijd is afgesproken, staat de mijlpaal wel in de planning, maar is er niemand die ervoor verantwoordelijk is. Die leemte zorgt ervoor dat een redelijk doorlooptijdplan uitmondt in een gemiste boeking.
Voor teams die leveranciers beoordelen, is dit vermogen tot gestructureerd mijlpaalbeheer – of dit nu tot uiting komt via een formeel kwaliteitsmanagementsysteem, een gedocumenteerd sjabloon voor een projectplanning of simpelweg via de vragen die een leverancier stelt tijdens de onboarding – een van de betrouwbaardere indicatoren van uitvoeringscompetentie. Een leverancier die vraagt naar met naam genoemde goedkeurders, vastgestelde reactietermijnen en bevestiging van de doorlooptijden aan inkoopzijde voordat hij een leverdatum vastlegt, werkt met een planning die daadwerkelijk beheersbaar is.
Leveringsdata bij OEM-projecten voor leuningbeslag zijn pas betrouwbaar wanneer in de planning onderscheid wordt gemaakt tussen fasen die onder de verantwoordelijkheid van de leverancier vallen en fasen die afhankelijk zijn van de afnemer, aan elke fase een verantwoordelijke en een streefdatum wordt toegewezen, en de leveringsverplichting wordt uitgesteld totdat elke voorafgaande goedkeuring formeel is afgerond. De meest voorkomende oorzaak van mislukking is niet een fabricageprobleem, maar een planningsstructuur die de reactietijd van de afnemer onzichtbaar maakt totdat het productievenster al is opgebruikt.
Voordat een leveringsdatum wordt bevestigd, is het verstandig om na te gaan welke goedkeuringen nog niet zijn afgerond, vast te stellen wie daarvoor verantwoordelijk is, te bepalen wanneer deze moeten zijn afgerond en te bepalen wat het project gaat doen als er vertraging optreedt. Als een van deze drie elementen – verantwoordelijke, uiterste datum, consequentie – ontbreekt bij een mijlpaal, is de leveringsdatum die daarop volgt slechts een schatting, geen toezegging. Dat onderscheid is het verschil tussen een planning die beheersbaar is en een planning die alleen maar bijhoudt wat er al mis is gegaan.
Veelgestelde vragen
V: Wat als mijn project alleen standaard leuningonderdelen gebruikt, en geen op maat gemaakte OEM/ODM-onderdelen?
A: Het volledige schema per mijlpaal is bedoeld voor maatwerkprojecten met goedkeuringsrondes voor gereedschappen en monsters; voor standaardvoorraadartikelen kunt u die mijlpalen overslaan. Dezelfde werkwijze geldt echter nog steeds als uw bestelling verpakkingsontwerpen, speciale etikettering of uitgestelde verzendboekingen omvat: zorg ervoor dat uw interne goedkeuringstermijnen niet samenvallen met de productietermijn van de leverancier, zodat u de verzendtermijn niet misloopt.
V: Hoe zet ik dit advies om in een concreet projectplan met mijn leverancier?
A: Vraag de leverancier om een stapsgewijs tijdschema op te stellen waarin activiteiten die onder de verantwoordelijkheid van de leverancier vallen (gereedschap, fabricage, inspectie) duidelijk worden gescheiden van goedkeuringsstappen die afhankelijk zijn van de inkoper (beoordeling van tekeningen, feedback op monsters, goedkeuring van drukwerk). Wijs vervolgens, voordat je een verzenddatum bevestigt, aan elke mijlpaal aan de inkoopzijde een verantwoordelijke toe, een vaste uiterste datum en een alternatieve maatregel voor het geval er vertraging optreedt.
V: Vanaf welk moment is het veilig om de productie van de gereedschappen al te laten plaatsvinden terwijl de tekening nog in goedkeuring is, in plaats van te wachten?
A: Pas parallellisering toe als het ontwerp is gebaseerd op een bestaande, beproefde geometrie met slechts kleine, niet-dimensionale wijzigingen – zoals een variatie in de afwerking of een aanpassing van de beugelafmeting die geen invloed heeft op de vorm van de gereedschappen. Als een dimensionale aanpassing zou leiden tot een wijziging van de gereedschappen of tot afkeur, blijft sequentiële besturing de enige verstandige keuze.
V: Hoe kan ik erachter komen of een leverancier daadwerkelijk mijlpalen in acht neemt, en niet alleen een algemene doorlooptijd opgeeft?
A: Let tijdens de eerste gesprekken op de volgende signalen: ze vragen om de namen van de goedkeurders en reactietermijnen aan jouw kant, ze leggen een conceptplanning voor waarin de taken van de koper en de leverancier zijn gescheiden met vaste overdrachtsdata, en ze weigeren een leveringsdatum vast te leggen zolang voor elke goedkeuring in de keten geen verantwoordelijke en deadline zijn bevestigd. Dit gedrag wijst op een planbare aanpak, en niet alleen op een verkoopbelofte.
V: Is het de moeite waard om voor een kleine bestelling van op maat gemaakte balustrades zo ver vooruit te plannen?
A: Zelfs bij kleine bestellingen doet zich hetzelfde patroon van mislukkingen voor: vertraging in de reactie van de koper tast de productietermijn aan en leidt tot gemiste scheepsboekingen of kosten voor herbewerking. De documentatie kan worden teruggebracht tot een gedeelde mijlpalenlijst van één pagina; waar het om gaat, is het veiligstellen van de verzenddatum en het voorkomen van commerciële druk op het laatste moment, wat bijna altijd opweegt tegen de tijd die wordt geïnvesteerd in het afspreken van eigen deadlines.