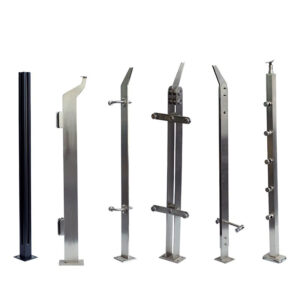
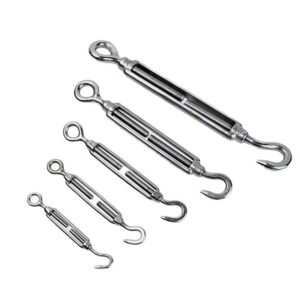
是否可以在周围的所有横梁、立柱和填充构件安装完毕后,再对缆索张紧器进行拧紧、检查和上锁?这个问题必须在钻立柱孔或切割缆绳长度之前得到解答,因为一旦周围的组件安装到位,张紧器的操作空间就会受到几何结构的限制,而仅凭图纸并不总能揭示这一点。.
已安装张紧器周围的作业区域
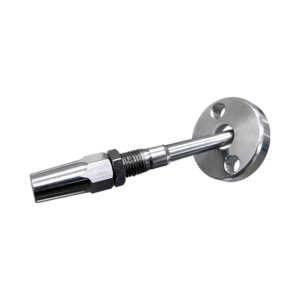
张紧器之所以可维护,并非因为它存在于组件中;而是因为在相同的安装状态下,扳手、安装人员的手以及清晰的视野能够同时触及它。这与“配合”是截然不同的要求。张紧器即使在尺寸上与立柱、横杆和钢缆走向完全吻合,一旦相邻的硬件安装到位,仍可能无法触及,因为“配合”描述的是部件是否占据了正确的空间,而“可操作性”则描述的是在该空间被占据后,工具是否能够对其进行操作。.
张紧器周围的操作空间并非固定的间隙值;它会随着各工种计划使用的工具、张紧器为拧紧所需旋转的方向,以及周边部件的安装顺序而变化。如果张紧器位于轨道末端、填充板紧贴立柱处,或者后续装饰条或包层将封闭该开口的位置,那么随着后续各工种完成施工,其操作空间可能会逐渐缩小。如果仅根据空立柱或孤立的五金件照片来检查操作通道,审查人员测试的将是不正确的条件,因为相关条件应是张紧器在已完工、按实建状态的组件中的实际位置。.
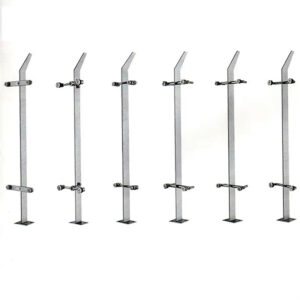
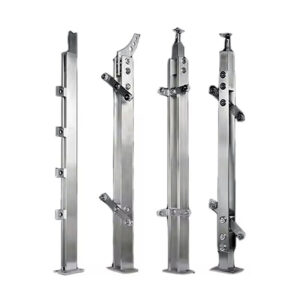
这就是为什么必须对整个功能组进行可操作性评估,而不能仅针对张紧器本身。张紧器的旋转体、扳手平面及其锁定机构,每部分都需要各自确认的安装路径,而该路径取决于当导轨、立柱和填充件全部安装到位后,张紧器旁边的位置情况。当设计将张紧器放置在转角组件内部、靠近端头处或紧邻檐口安装的立柱时,该功能组将包含控制该位置的所有五金件,而该位置正是 角柱电缆硬件 在考虑可达性问题时,应关注更广泛的终端组件,而非孤立看待张紧器本体。将张紧器视为独立部件——尽管它实际上是终端细节的一部分——是导致后期阶段出现可达性问题的常见原因,因为关键的间隙是指整个细节构建完成后留出的间隙,而非张紧器自身占地面积所暗示的间隙。.
扳手平面的旋转与锁定功能
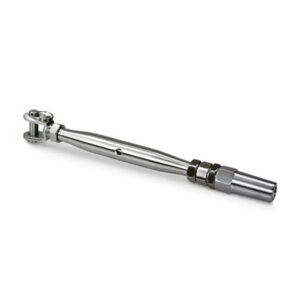
张紧器的可维护性取决于三个不同的物理特征能否保持可操作状态,且每个特征的失效都与其他特征互不相关。扳手平面需要有足够的净空空间,以便指定的扳手能完全就位并完成其工作弧度的旋转。张紧器主体需要旋转所需的距离以调节钢缆张力,这意味着旋转的扫掠路径(而非仅是接头的静态位置)必须保持畅通。锁定机构在张力设定后,需要为任何用于锁紧的工具或动作预留操作路径,而该路径不一定与拧紧时使用的路径相同。.
由于这三项是相互独立的安装要求,因此一个张紧器可能在某一项检查中合格,而在另一项中不合格。扳手可能能顺利啮合平边,但扳手本体的旋转弧被相邻的立柱回位结构阻挡;或者平边和旋转都畅通无阻,但锁定结构却紧贴着某个表面,导致无法容纳用于啮合该结构的工具。这对项目规划而言是一个重要的区别,因为确认“扳手能装上”并不等同于确认张紧器能够被调节并锁定在最终位置。.
实际后果是,必须根据组件的最终组装状态(而非中间状态)来检查这些特征的每一项。如果在相邻的轨道段或填充件安装之前就安装了张紧器,它可能会自由旋转并无阻力地锁定,但随后当后续组件将其包围后,便会失去这种可操作性。如果安装顺序使张紧器的安装时间早于相邻工种,那么在该阶段进行的可操作性检查,并不能反映安装人员在实际进行张紧操作时所面临的可操作性状况。决定这些部件是否仍可触及的,是组件的安装顺序,而不仅仅是它们的最终位置;因此,必须在安装顺序中距离实际张紧操作最近的节点重新评估可操作性问题。.
转角墙和檐口安装处的障碍物
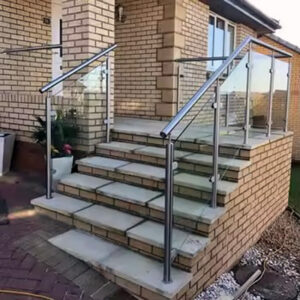
某些立柱和安装情况比直线填充段更易引发工具操作受限的问题,因为它们既具有紧凑的几何包络,又包含必须满足结构或收口功能的五金件。转角立柱、墙角回转处以及檐口安装的立柱都具有这一特点:那些确保连接结构稳固的表面,往往也会将扳手或手部进行操作所需的空间封闭起来。.
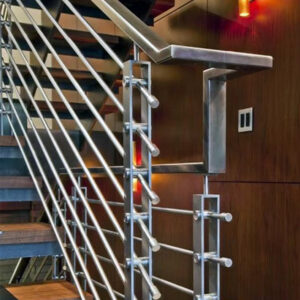
拐角条件会缩小工具接近张紧器的可用角度,而用于处理该拐角的硬件(例如拐角立柱缆索硬件)必须从以下两个方面进行评估: 结构性作用 及其对剩余刀具路径的影响。壁面折返条件会消除原本由独立立柱提供的整侧操作空间,因此张紧器的可操作弧度将缩减为开放侧面所剩的空间。面板安装式立柱会改变整个组件相对于刀具的方位,因为安装面本身占据了顶部或侧面安装式立柱原本留出的空间,而扳手所需的接近方向可能完全无法实现。.
这三种情况的共同点在于,无论张紧器在尺寸上是否符合图纸要求,阻塞现象都会发生。无论指定用于转角立柱、墙角立柱还是檐口安装立柱的张紧器,在跨度、钢缆尺寸以及 结构荷载传递路径, ,而且一旦构建了该特定的安装条件,仍无法使用任何工具进行操作。这意味着安装条件本身需要进行一项与结构审查相区别的工具操作审查,因为这两项审查的测试内容不同:一项是测试立柱和紧固件能否承受预期的载荷,另一项则是测试在立柱竖立后,是否有人能够实际调整张紧器。.
使用预期工具对原型进行测试
| 样稿检查 | 待确认的条件 |
|---|---|
| 扳手平面接口 | 在安装完所有相邻部件后,即可使用指定的扳手拧紧螺栓的平头部分。. |
| 躯干旋转 | 张紧器主体可以在预定的拧紧方向上旋转,而不会阻塞刀具路径。. |
| 锁定功能的访问权限 | 在立柱、扶手、填充板及相邻饰面安装到位后,锁定功能仍可使用。. |
| 候机厅座位 | 安装人员可在检查过程中观察端子的安装情况。. |
| 对向安装 | 安装人员在拧紧接头时,可以固定住另一端的接头。. |
通过图纸审查和尺寸核查,可以确认张紧器属于该总成的一部分;但这些检查并不能证明总成组装完成后该张紧器能否正常工作。弥合这一差距的唯一方法是,使用安装人员计划采用的实际工具,按照张紧器拧紧所需的实际方向进行操作,并在相邻部件处于已安装位置或其具有代表性的等效位置的情况下,对拟议的细节进行实物测试。.
这一区别至关重要,因为如果用其他工具代替样机,或者以与实际拧紧动作相反的方向进行旋转测试,可能会通过一项检查,而实际安装条件下却会失败。指定扳手的把手长度或头部轮廓在靠近障碍物时,其表现可能与通用工具不同。拧紧方向之所以重要,是因为松动动作时存在的间隙并不能保证拧紧动作时也存在相同的间隙,特别是在障碍物在张紧器周围呈非对称分布的情况下。.
除了工具和旋转空间之外,还有两个条件也应纳入此模型:安装人员能否在电缆拉入最终位置时观察到终端的就位情况,以及安装人员在对张紧器施加扭矩时能否稳住对侧接头。这两点都取决于视线和手部位置,而尺寸检查并不能评估这些因素——因为扳手操作路径畅通并不保证能清晰看到端子,而视线清晰也不保证有空间用另一只手或工具固定对侧接头。.
在钻孔或预制电缆长度之前进行该模型测试,正是该检查有价值之处,因为一旦孔位确定且电缆按长度裁切完毕,模型本应测试的几何形状在现场便已固定。在此之后进行的模拟测试只能确认问题,而无法预防问题。如果项目允许制作连接细节的实物或代表性模拟模型——包括从相关张拉件或转角件产品线中选取的周边配件——那么该模拟测试就是将图纸层面关于施工可达性的假设转化为现场验证结果的关键步骤。.
电缆制造前的图纸变更
由此产生的决策点非常明确:如果模型显示安装人员无法观察到终端的安装位置,或者在拧紧时无法固定对侧接头,则必须在开始张紧之前(而非之后)修改连接细节。将这两个条件视为触发点而非可选条件,是因为它们决定了安装人员能否确认连接是否正确完成,而这与张紧器本身是否有足够的转动空间无关。.
某个仅因刀具或旋转间隙问题而无法加工的细节,有时可以通过改变张紧器的安装方向、修改立柱细节,或者调整装配体中由哪一侧承担 可调节连接. 一个在目视检查或握持对侧接头时无法检测出的细节属于另一种故障,因为这意味着即使该工具在技术上能够触及五金件,安装人员也无法验证连接是否正确。设计审查渠道,包括在 转角立柱及端部配件规划, 其存在的目的正是为了在施工图最终定稿前发现这些问题,因为在该阶段进行的修改只会影响图纸,而不会影响已加工的材料。.
之所以必须在电缆制作之前完成这一步骤,具体来说,是因为电缆长度和立柱孔位置是电缆栏杆组件中为数不多的几个要素,一旦确定就很难调整。图纸变更需要进行修订;一旦钢缆加工完成或立柱钻孔完成,便会锁定模型测试中刚被证实不可行的几何结构。当项目团队在报价或配置审查阶段向五金件供应商提供已确认的通行条件、旋转方向及模型测试结果时,这些信息将成为决定实际订购哪种张紧器配置、安装方向或转角五金件组合的关键依据,而非默认采用在现场测试通行条件之前选定的配置。.
常见问题
问: 何时应核实钢丝绳张紧工具的可达性?
A: 在安装立柱孔或预制电缆段之前,请先进行验证。在考虑了立柱、横档、填充件及相邻饰面之后,使用预定的工具并按照预定的拧紧方向对拟定的细节进行测试。.
问: 张紧器只要能装入图纸规定的间隙内就够了吗?
A: 不。虽然某个配件可能刚好能装入该空间,但拐角、墙角回转、檐口安装立柱或间距过密的填充块可能会阻碍扳手的咬合或主体的旋转。应通过实物样机验证完整的刀具路径。.
问: 访问审查应包含哪些项目信息?
A: 确定所需扳手、拧紧方向、安装顺序以及相邻部件的最终位置。审查时还应确认,安装人员在拧紧过程中能够看到端子是否就位,并能固定住相对的接头。.
问: What should happen if the locking feature or opposing fitting cannot be reached?
A: Change the connection detail before cable fabrication or tensioning begins. The revised detail should preserve access to the locking feature and allow the opposing fitting to be held in the completed assembly.