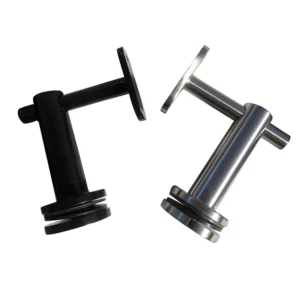
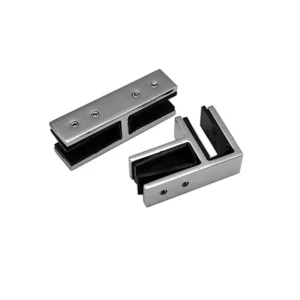
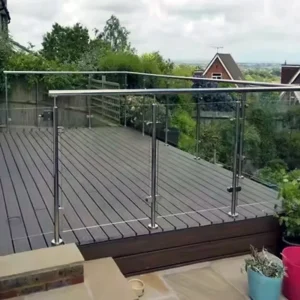
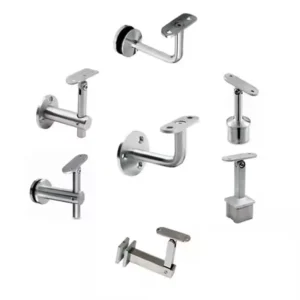
Avant de publier un Bon de commande OEM/ODM En ce qui concerne les ancrages de garde-corps en acier inoxydable sur mesure, l’acheteur doit déterminer si le cahier des charges décrit effectivement une pièce pouvant être fabriquée et contrôlée — ou s’il repose encore sur des hypothèses qui donneront lieu à des litiges une fois la production lancée. Cette décision détermine si un prototype permettra de détecter les problèmes à un stade précoce ou si un lot de série en héritera.
Qu'est-ce qui rend une spécification d'ancrage personnalisée prête pour la production ?
| Zone de spécifications | Éléments à vérifier avant la mise en circulation | Élément probant ou limite à conserver |
|---|---|---|
| Dessin et interfaces | Interfaces de raccordement, cotes critiques, filetages, tolérances et pièces d'accouplement | Un dessin à diffusion contrôlée |
| Matériau inoxydable | Forme du produit concernée et pièces justificatives requises | Une simple mention « 304 » ou « 316 » ne suffit pas |
| Finition et passivation | Portée de la finition et de la passivation | La qualité, le traitement et les critères d'acceptation restent spécifiques à chaque application et font l'objet d'un accord entre l'acheteur et le fournisseur. |
| Contrôle et traçabilité | Traçabilité des lots, méthode d'inspection et procès-verbal de réception | Le simple fait qu'un document soit de type « rapport d'inspection » ne suffit pas à prouver son authenticité, sa traçabilité, la validité des essais ou sa conformité. |
| Emballage de protection | Un emballage adapté à l'environnement d'utilisation de l'ancre | Les exigences en matière d'emballage varient selon les projets |
| Contrôle des révisions | Les modifications apportées au prototype ou au premier exemplaire doivent être prises en compte dans le plan validé et les documents d'achat avant le lancement de la production en série. | La commande récurrente doit utiliser la base de révision validée. |
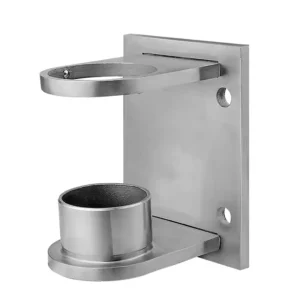
Une spécification est prête pour la production lorsqu’elle évite à toute personne travaillant en atelier ou au contrôle des entrées d’avoir à interpréter l’intention du concepteur. Pour un ancrage de garde-corps, cela signifie que chaque interface d’assemblage, chaque cote critique, chaque filetage, chaque tolérance et chaque pièce d’accouplement sont consignés dans un document approuvé par les deux parties, plutôt que d’être simplement sous-entendus par un échantillon de référence ou une description verbale. Lorsque l’ancrage doit s’accoupler à un poteau, une plaque de base ou un support structurel fourni par un tiers, la géométrie de l’interface doit être définie des deux côtés de ce joint, et pas seulement au niveau de l’ancrage lui-même.
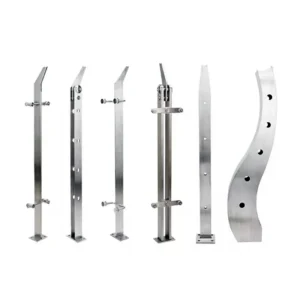
Ce qui influe sur cette appréciation, c’est le nombre d’intervenants qui interviennent sur l’interface avant l’assemblage final. Lorsque l’ancrage est une pièce unique et autonome destinée à être intégrée dans un poteau fabriqué par le constructeur lui-même, le plan doit uniquement définir les caractéristiques propres à cet ancrage. En revanche, lorsque l’ancrage doit s’articuler avec des plaques de base, des éléments de fixation ou des profilés en acier fournis séparément — par exemple lorsqu’un plaque de base réglable est spécifiée à partir d’un poste distinct — la spécification doit comporter suffisamment de données dimensionnelles communes pour que les deux composants s’assemblent effectivement sans nécessiter de retouches sur le terrain. Un acheteur qui considère le plan de référence comme complet en soi, sans le recouper avec le plan de la pièce d’assemblage, reporte un problème de coordination à la phase d’installation au lieu de le résoudre dès la validation de la commande.
Les preuves matérielles obéissent à la même logique. La simple mention d’une nuance d’acier inoxydable, sans indication de la forme du produit concerné ni des preuves nécessaires pour la confirmer, laisse planer le doute sur ce que le fournisseur livrera réellement. La finition et l’étendue de la passivation dépendent de l’emplacement d’utilisation de l’ancrage, et ces critères doivent être consignés par écrit, sans se fier aux pratiques par défaut du fournisseur. La traçabilité et les rapports d’inspection n’ont de valeur que si la méthode de réception est convenue avant la fabrication des pièces, car un rapport établi a posteriori ne permet pas de déterminer ce qui a réellement été vérifié. L’emballage doit tenir compte de l’environnement d’exploitation de l’ancrage et de son itinéraire d’expédition, car une protection adaptée à une installation en intérieur n’est pas nécessairement suffisante pour un composant qui sera entreposé ou en transit avant une installation en extérieur. Le contrôle des révisions boucle la boucle : toute modification apportée pendant la phase de prototypage doit être répercutée dans le plan validé et les documents d’achat avant qu’une nouvelle commande ne soit passée, sous peine de voir le lot suivant fabriqué sur la base de données obsolètes.
Dessins de référence, interfaces et tolérances dimensionnelles
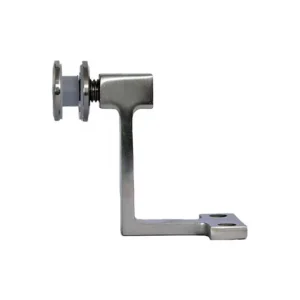
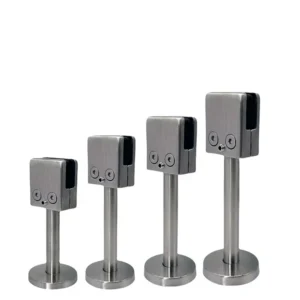
Le dessin de référence est la seule référence utilisée à la fois par l'acheteur et le fabricant pour régler les désaccords concernant la commande. Sa valeur réside dans l'exhaustivité des informations au niveau des interfaces, et non dans le niveau de détail général de l'ensemble de la pièce. Pour un ancrage de garde-corps, les interfaces les plus importantes sont les points de contact entre l’ancrage et un autre composant : une base de poteau, un support structurel, une plaque de recouvrement ou une fixation. Chacune de ces interfaces comporte ses propres cotes critiques — disposition des trous, engagement du filetage, surfaces d’appui, jeu pour le réglage — et chacune nécessite une tolérance explicitement définie plutôt qu’une tolérance supposée.
Le choix des tolérances varie en fonction des conditions d'assemblage. Lorsqu'un ancrage est relié à une plaque de base fixe et non réglable, la tolérance du gabarit de montage doit être suffisamment serrée pour que les pièces s'alignent sans usinage supplémentaire sur site. Lorsque l'ancrage est associé à une plaque de base réglable, une partie de cette contrainte de positionnement est transférée au mécanisme de réglage lui-même, et la tolérance propre à l'ancrage peut être définie par rapport à un point de référence différent. Il s'agit là d'un choix de conception, et non d'une simple formalité : spécifier une tolérance serrée alors qu'une interface réglable compense déjà les variations engendre des coûts supplémentaires sans apporter de fonctionnalité supplémentaire, tandis que spécifier une tolérance large en l'absence de réglage risque d'entraîner un problème d'ajustement lors de l'installation.
La spécification des filetages mérite la même rigueur que celle appliquée aux cotes linéaires. Une cote de filetage doit préciser sa forme, sa classe et sa longueur d'engagement, ainsi que si le filetage d'accouplement est fourni par le fabricant de l'ancrage ou par un autre intervenant dans l'assemblage. Lorsque l’ancrage se visse dans un support préparé par un autre corps de métier — béton coulé, acier de construction ou ossature adjacente à une vitre —, le plan doit préciser quelle partie est responsable de la tolérance relative à la préparation de ce support, car un ancrage aux dimensions correctes ne peut pas compenser un trou d’accouplement hors tolérance.
Les annotations relatives aux pièces d'accouplement doivent figurer sur le dessin, même lorsque la pièce d'accouplement elle-même ne fait pas partie de ce bon de commande. Le fait d'indiquer les cotes de référence de la pièce d'accouplement permet d'éviter que l'ancrage ne soit optimisé isolément, puis jugé incompatible une fois arrivé à l'étape de l'assemblage final.
Exigences relatives au matériau, au filetage, à la finition et à la passivation
| Référence | Matière concernée | Ce que la référence peut étayer | Ce qui doit encore être vérifié ou faire l'objet d'un accord |
|---|---|---|---|
| ISO 3506-1:2020 | Boulons, vis et goujons en acier inoxydable résistants à la corrosion, à tête plate | Propriétés mécaniques et physiques et classes de propriétés des éléments de fixation concernés | Type, qualité, classe, dimensions, température et conditions d'environnement du joint de fixation ; la norme ne définit pas les performances du système d'ancrage |
| ISO 10474:2013 | Documents de contrôle relatifs aux livraisons de produits sidérurgiques | Types de documents d'inspection fournis conformément aux exigences de la commande | Authenticité des certificats, traçabilité, validité des essais et conformité |
| ASTM A967/A967M-25 | Traitements de passivation chimique pour les pièces en acier inoxydable | Plusieurs traitements de passivation et contrôles qualitatifs visant à vérifier l'efficacité du traitement | La qualité, le traitement et les critères d'acceptation restent spécifiques à chaque application et font l'objet d'un accord entre l'acheteur et le fournisseur. |
La référence d'un acier inoxydable ne suffit pas à elle seule à définir une pièce. Une même nuance nominale peut être fournie sous différentes formes — barres, pièces forgées, pièces moulées —, chacune étant soumise à des exigences différentes en matière de contrôle et de certification. ISO 3506-1:2020 définit les propriétés mécaniques et physiques ainsi que les classes de propriétés des éléments de fixation en acier inoxydable résistants à la corrosion concernés, ce qui fournit à l’acheteur une base de comparaison entre les classes de propriétés lorsque l’ancrage ou ses éléments filetés relèvent du champ d’application de cette norme. Elle ne précise pas les performances du système d’ancrage fini une fois installé ; par conséquent, la référence à une classe de propriétés vient étayer la partie du cahier des charges relative aux éléments de fixation sans pour autant répondre aux questions concernant le comportement de l’ancrage assemblé une fois installé.
Le choix du traitement de passivation est une décision distincte de celle du choix de la nuance. ASTM A967/A967M-25 couvre plusieurs traitements de passivation ainsi que les contrôles qualitatifs utilisés pour confirmer l'efficacité du traitement, mais laisse le choix du traitement et les critères d'acceptation à l'accord entre l'acheteur et le fournisseur. Ce point est important car les exigences en matière de passivation varient en fonction de l’environnement d’utilisation de l’ancrage : un ancrage destiné à une application intérieure à l’abri ne fait pas l’objet des mêmes attentes en matière de passivation qu’un ancrage exposé à des lavages, à l’air marin ou à d’autres conditions corrosives ; le cahier des charges doit donc préciser quelle condition s’applique, plutôt que de laisser le fournisseur en déduire la nature à partir de la seule nuance de l’acier.
La documentation relative à l'inspection clôt la question de fond, mais n'y apporte pas de réponse en soi. ISO 10474:2013 définit les types de documents d'inspection pouvant accompagner une livraison de produits sidérurgiques conformément aux spécifications de la commande ; toutefois, l'existence d'un type de document désigné ne garantit pas qu'un certificat donné soit authentique, traçable jusqu'au lot effectivement livré ou étayé par des résultats d'essais valides. La commande de l’acheteur doit préciser le type de document d’inspection requis, et le processus de réception doit confirmer que le document reçu correspond bien au matériau reçu, plutôt que de considérer la simple présence d’un certificat comme suffisante en soi.
Exigences en matière de prototypes, de contrôle et de traçabilité
Un prototype ou un premier exemplaire sert à mettre en évidence l’écart entre ce que décrit le plan et ce que le processus de fabrication produit réellement. Cet écart peut se manifester au niveau de la conformité dimensionnelle, dans la manière dont une finition se comporte sur la géométrie de la pièce, ou dans la façon dont un filetage s’engage avec son élément d’accouplement une fois que les deux pièces existent physiquement et non plus seulement sur le papier. La valeur d’un premier exemplaire dépend de son inspection selon les mêmes critères que ceux qui s’appliqueront aux lots de production : si l’inspection du premier exemplaire porte sur des caractéristiques différentes ou utilise une méthode moins rigoureuse que le plan d’inspection de production, le prototype ne valide pas réellement ce que l’acheteur a besoin de voir validé.
Lorsqu'un prototype met en évidence une modification nécessaire, celle-ci doit être réintégrée dans le plan de référence et dans le bon de commande avant le lancement de la production en série. Un accord verbal non consigné visant à modifier une cote, une étape de finition ou une tolérance entraîne une divergence dès la commande d'un deuxième lot sur la base du plan d'origine, car rien dans la documentation ne reflète ce qui a été effectivement convenu après l'examen du premier article.
La traçabilité des lots et les registres d’inspection sont utiles à l’acheteur à deux moments distincts. Lors de la commande, ils permettent à l’acheteur de vérifier que les matériaux et les procédés utilisés sont conformes aux exigences du cahier des charges. Après l’installation, elles permettent à l’acheteur de remonter jusqu’au lot de production d’un ancrage spécifique déjà installé si un doute survient quant à la conformité de ce lot. Ces deux utilisations dépendent de la définition préalable de la méthode d’inspection et du procès-verbal de réception avant la fabrication des pièces : une méthode décidée a posteriori ne peut pas être utilisée pour valider des pièces déjà produites, et un procès-verbal de réception sans méthode définie se contente de consigner qu’une inspection a eu lieu, sans préciser ce qu’elle a confirmé.
Ces attentes sont directement liées à la manière dont un acheteur évalue le système qualité d'un fournisseur avant de passer une commande sur mesure, puisque contrôles à la réception des matières, contrôles en cours de fabrication et contrôle final chacune traite d'un point différent où une non-conformité peut se glisser dans la pièce.
Contrôles de validation des commandes pour les révisions et les lots répétés
Valider une commande revient à adopter une révision spécifique du plan et des documents d’achat qui l’accompagnent comme base de production. Cet engagement n’a de valeur que si chaque modification ultérieure — qu’elle résulte d’un constat sur le premier article, d’un problème d’adaptation sur le terrain ou d’un ajustement de processus proposé par le fournisseur — est enregistrée sous la forme d’une nouvelle révision identifiée, plutôt que d’une simple mise à jour informelle de la révision existante. Lorsqu’une modification est convenue mais n’est pas répercutée dans un dessin réédité, le lot suivant n’a aucune base documentée pour l’intégrer, et le fournisseur peut alors revenir par défaut à la dernière révision validée.
C'est là que les informations propres au projet de l'acheteur sont prises en compte dans l'établissement du devis et la production d'une commande renouvelée. Les dimensions, les exigences de finition et les détails d'interface fournis par l'acheteur lors de la phase initiale de spécification deviennent le point de référence auquel se réfère chaque révision de configuration ou de devis pour chaque lot suivant. C'est pourquoi le fait de maintenir ces informations à jour dans les documents validés — et pas seulement dans la correspondance — détermine si un deuxième ou un troisième cycle de production correspondra au premier.
Le contrôle des lots de répétition repose également sur la distinction entre une véritable commande de répétition et une variante. Si une commande ultérieure modifie ne serait-ce qu’une seule cote d’interface, une exigence de finition ou un détail de la pièce d’accouplement, il ne s’agit pas d’une répétition de la révision précédente, mais d’une nouvelle configuration qui nécessite sa propre révision au regard des catégories déjà établies : plans et interfaces, preuves matérielles, portée de la finition et de la passivation, ainsi qu’exigences d’inspection et de traçabilité. Considérer une commande modifiée comme une répétition inchangée risque d’entraîner la reprise de critères d’acceptation qui ne correspondent plus à la pièce effectivement produite.
Lorsque les conditions du projet sont stables et que l'ensemble d'assemblage n'a pas changé, la révision validée peut être mise en œuvre avec un réexamen minimal, puisque les interfaces et les exigences en matière de justification ont déjà été définies. En revanche, si le projet a introduit un nouveau composant d'assemblage, un environnement d'exploitation différent ou une exigence de finition révisée, la commande doit revenir à l'étape de spécification avant validation, car la révision précédente ne décrit plus ce qu'exige réellement l'ensemble. Systèmes d'ancrage et leurs équivalents à socle réglable constituent des exemples typiques de composants dont les détails d'interface doivent être vérifiés à chaque fois qu'un des deux éléments de ce couple est modifié, car une révision d'un côté sans révision correspondante de l'autre réintroduit le risque de désynchronisation que la spécification initiale était censée éliminer.
Questions fréquemment posées
Q : Quels éléments dois-je fournir avant de demander un devis personnalisé pour des ancrages de garde-corps en acier inoxydable ?
A : Fournissez un plan de contrôle précisant les interfaces de raccordement, les cotes critiques, les filetages, les tolérances et les pièces d'accouplement. Précisez également l'environnement d'utilisation, ainsi que les justificatifs relatifs aux matériaux, l'étendue des opérations de finition et de passivation, les registres d'inspection et de traçabilité, et les exigences en matière d'emballage de protection.
Q : Est-il suffisant de préciser « acier inoxydable 304 » ou « acier inoxydable 316 » pour une commande d'ancres en tant qu'OEM ou ODM ?
A : Non. Définissez la forme du produit applicable et les justificatifs requis, puis confirmez le type de fixation, la nuance, la classe de propriétés, les dimensions, la température et l'environnement de l'assemblage en rapport avec le projet.
Q : La conformité à la norme ISO 3506-1 garantit-elle les performances de l'ensemble du système d'ancrage ?
A : Non. Cette norme porte sur les propriétés mécaniques et physiques ainsi que sur les classes de propriétés des boulons, vis et goujons en acier inoxydable concernés ; le système d'ancrage complet doit toutefois faire l'objet d'une évaluation spécifique au projet, en fonction de ses interfaces, des pièces d'assemblage, de ses dimensions et de l'environnement de l'assemblage.
Q : Comment faut-il formuler les exigences relatives à la finition et à la passivation dans la commande ?
A : Précisez la finition requise et l'étendue de la passivation, puis consignez la nuance d'acier inoxydable, le traitement choisi et les critères d'acceptation convenus pour l'application. La simple référence à la norme ASTM A967/A967M ne suffit pas à déterminer ces choix spécifiques au projet.
Q : Que faut-il faire après une modification apportée à un prototype ou à un premier exemplaire ?
A : Intégrez la modification approuvée dans le plan validé et les documents d'achat avant de lancer la production en série. Vérifiez que la commande de production en série fait référence à la même révision validée, afin que les services des achats, de la production et du contrôle qualité puissent travailler à partir d'une base unique et contrôlée.
Q : Un document d'inspection conforme à la norme ISO 10474 suffit-il à lui seul à prouver la traçabilité et la conformité ?
A : Non. Précisez le type de document d'inspection requis, mais vérifiez séparément l'authenticité du document, la traçabilité du lot, la validité des essais et la conformité aux exigences convenues dans la commande.