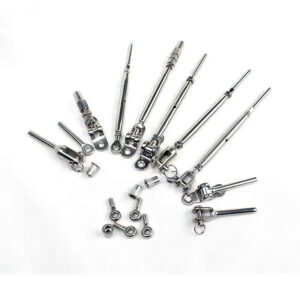
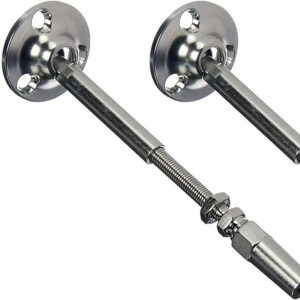
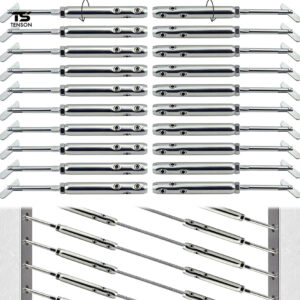
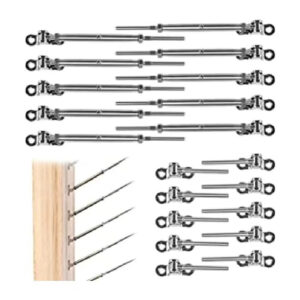
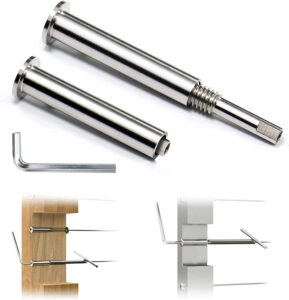
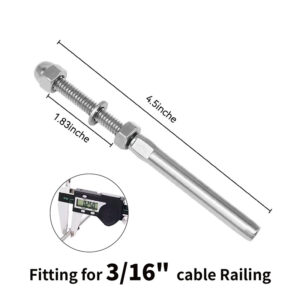
Un ensemble de garde-corps à câbles peut paraître homogène depuis la terrasse ou le balcon, tout en présentant des traces de corrosion à des endroits que l'œil ne peut pas atteindre. C'est au niveau du tendeur que se trouvent la tige filetée, les rondelles et un raccordement de câble Tout cela se concentre dans un petit volume, ce qui en fait le point crucial où un plan de maintenance peut soit faire ses preuves, soit échouer discrètement. Déterminer comment inspecter, nettoyer et évaluer cette interface au fil du temps est une tâche distincte du choix de la qualité du matériel au stade de la spécification, et elle mérite une réflexion qui lui est propre.
Exposition et voies de pénétration de l'humidité au niveau des interfaces filetées
Un filetage de tendeur ne constitue pas une surface exposée unique ; il s’agit d’une série d’interstices étroits formés à l’endroit où la tige filetée rejoint le corps, là où un contre-écrou vient s’appuyer contre une rondelle, et là où l’ensemble traverse un montant ou un support. Chacun de ces interstices se comporte différemment d’une surface ouverte et lavable. Lorsque l’eau de pluie ou l’eau de lavage peut atteindre une plaque plane, elle a tendance à s’écouler de cette plaque. Lorsque cette même eau pénètre dans la racine d’un filetage ou sous un contre-écrou, elle peut y rester car la géométrie qui la laisse entrer ne lui permet pas nécessairement de sortir.
Cette distinction est importante car le risque de corrosion au niveau d'une interface filetée dépend moins de la quantité d'humidité qui s'y dépose que de la durée pendant laquelle celle-ci y reste une fois qu'elle s'y est déposée. Un environnement côtier ou marin augmente la salinité et l'humidité présentes dans l'air qui atteignent les éléments de fixation, une relation décrite en termes généraux par ISO 9223, qui classe la corrosivité atmosphérique en fonction de facteurs tels que l'humidité, le dioxyde de soufre et la salinité de l'air. Cette classification porte sur l'environnement et non sur une nuance spécifique d'acier inoxydable ou sur la durée de vie prévue d'un composant ; elle ne permet donc pas à elle seule à un acheteur de déterminer les performances d'un tendeur donné. Ce qu’elle met en évidence, c’est le mécanisme sous-jacent : lorsque la classification indique une humidité et une salinité plus élevées, une même géométrie de crevasse au niveau de la racine du filetage retiendra plus longtemps une humidité plus agressive, indépendamment de toute modification apportée au matériel lui-même.
En pratique, cela signifie que le cheminement de l’humidité et le temps de rétention doivent être pris en compte dès la conception du détail d’assemblage, et non pas être considérés comme un élément secondaire lors du choix des matériaux. Les racines de filetage, les contre-écrous, les rondelles et le point où un tendeur traverse un poteau peuvent tous retenir des sels et de l’humidité ; si le détail d’assemblage ne prévoit pas comment cette humidité sera évacuée, la spécification des pièces de fixation ne suffira pas à elle seule à empêcher la détérioration à ces endroits. Un acheteur qui examine un ensemble de tendeur doit vérifier l’orientation de chaque interface filetée ou pénétrante et s’assurer que l’humidité retenue dispose d’un moyen de s’échapper, plutôt que de supposer qu’un alliage résistant à la corrosion résout à lui seul le problème. Lorsque l’environnement du projet est plus exposé, cet examen revêt une importance accrue ; lorsqu’il est plus protégé, les mêmes problèmes de géométrie subsistent, mais l’humidité qui les atteint est moins agressive.
Fissures, métaux dissemblables et contamination liée à la fabrication
| Condition | Éléments à consigner | Front de décision |
|---|---|---|
| Contact entre métaux différents | Les métaux qui se rencontrent à l'interface et l'exposition au niveau de ce contact | Considérer la compatibilité des matériaux comme un problème à part entière, plutôt que de la traiter comme une contamination, un dommage de surface ou un dépôt |
| Fabrication contamination | La contamination présente au niveau de l'interface de fabrication | Il convient de distinguer les décisions relatives au nettoyage ou au traitement de celles concernant le contact avec les matériaux et l'état de la finition. |
| Finition abîmée | La surface concernée et le point où le dommage rejoint la partie filetée ou métallique | Considérer l'état de finition comme un élément distinct à prendre en compte dans les mesures correctives, plutôt que de le regrouper avec les dépôts ou la contamination liée à la fabrication. |
| Gisements de chlorure | Dépôts accumulés au niveau des filetages, des contre-écrous, des rondelles ou des passages de tiges | Utilisez ces résultats pour orienter les opérations de dépose et d'entretien ; ils ne permettent pas de prédire la durée de vie des composants. |
La corrosion au niveau d'une interface de tendeur peut trouver son origine dans plusieurs causes distinctes, et le fait de les traiter comme un seul et même “ problème de corrosion ” indifférencié conduit souvent à adopter des mesures correctives inadaptées. Le contact entre métaux dissemblables, la contamination introduite lors de la fabrication, l'endommagement du revêtement protecteur et dépôts de chlorure à la surface Il s'agit de situations distinctes, ayant des causes différentes, et chacune nécessite une réponse spécifique plutôt qu'une solution commune.
Un contact entre métaux dissemblables se produit lorsque deux métaux différents se rencontrent au niveau d’un joint ou d’un point de contact ; le comportement à cette interface dépend des métaux présents et du type d’exposition au niveau du contact. Il s’agit d’une question de compatibilité des matériaux, à laquelle on répond en vérifiant quels métaux ont été prévus pour entrer en contact et dans quelles conditions, et non en nettoyant ou en retraitant la surface. La contamination liée à la fabrication est un phénomène distinct : il s'agit de résidus ou de particules introduits lors de la fabrication ou de l'assemblage qui se déposent à la surface, et non d'un problème d'incompatibilité des matériaux. ISO 3506-1 couvre les classes de propriétés des éléments de fixation en acier inoxydable résistants à la corrosion ; toutefois, le fait de confirmer le champ d’application, les dimensions et l’environnement d’assemblage prévu d’un élément de fixation ne permet pas de garantir qu’un ensemble installé donné est exempt de résidus de fabrication ; il s’agit là d’une vérification distincte.
Une finition endommagée constitue une troisième condition, distincte elle aussi. Lorsque la surface protectrice a été rayée, abrasée ou altérée d’une autre manière, le métal sous-jacent est exposé à cet endroit précis, et la zone affectée doit être identifiée au point où le dommage rejoint l’interface filetée ou métallique, plutôt que d’être regroupée avec les dépôts de surface. Les dépôts de chlorure constituent la quatrième condition ; ils s’accumulent au niveau des filetages, des contre-écrous, des rondelles et des passages de tiges sous forme de résidus retenus, et non pas en raison d’un défaut de matériau ou de fabrication.
Il est important de distinguer ces quatre conditions, car un acheteur qui considère un dépôt de chlorure comme une contamination liée à la fabrication risque de choisir un produit de nettoyage inadapté, tandis qu’un acheteur qui considère le contact entre métaux dissemblables comme un problème de finition risque de retraiter une surface sans s’attaquer à l’interface réelle entre les matériaux à l’origine de la corrosion. Lorsque l’historique du projet inclut des fixations ou des pièces métalliques de nature différente provenant de plusieurs lots de fabrication, cette distinction revêt une importance accrue, car le nombre de conditions distinctes présentes au niveau d’une même interface peut augmenter en conséquence.
Nettoyage, accès, drainage et enlèvement des dépôts
| Contrôle | Éléments à vérifier lors du raccordement | Utilisation de la décision |
|---|---|---|
| Accès pour le nettoyage | Il est possible d'accéder aux racines des filetages, aux contre-écrous, aux rondelles et aux passages de poteaux, là où les sels et l'humidité peuvent s'accumuler | Identifier les éléments de raccordement qui empêchent l'élimination des résidus de contamination |
| Drainage | L'humidité peut s'échapper par les interfaces filetées et métalliques plutôt que de rester coincée dans une fente | Identifier les éléments pour lesquels une décision en matière de drainage doit être prise avant que le raccordement ne soit finalisé |
| Retrait de dépôt | Les dépôts de chlorure sont enregistrés séparément et éliminés conformément à la procédure de nettoyage ou de traitement convenue. | Vérifiez que l'intervention de maintenance permet d'éliminer les dépôts sans considérer leur élimination comme la preuve que l'état du filetage a été rétabli. |
Une fois que l’on a cerné les voies d’infiltration d’humidité et les conditions de corrosion spécifiques, il s’agit ensuite de déterminer si le raccord tel qu’il a été réalisé permet effectivement d’y remédier. Un détail de raccordement peut être examiné sous trois angles distincts : si l’interface est physiquement accessible pour être nettoyée, si l’humidité peut s’échapper une fois qu’elle s’y est infiltrée, et si une étape d’élimination des dépôts est mise en œuvre de manière appropriée.
La question de l'accessibilité au nettoyage consiste à déterminer si les racines des filetages, les contre-écrous, les rondelles et les passages de tiges, identifiés précédemment comme des éléments susceptibles de retenir l'humidité, peuvent effectivement être atteints lors d'une procédure de nettoyage ou de traitement. Un raccord dont ces éléments sont situés derrière une plaque de recouvrement ou dans une position inaccessible aux outils pose un problème d’accès différent de celui d’un raccord à ciel ouvert, même si la géométrie du filetage est identique dans les deux cas. Lorsque l’accès est limité par l’ensemble qui l’entoure, l’acheteur doit décider comment ce détail sera inspecté et nettoyé avant la finalisation du raccord, et non après la constatation d’une corrosion.
Le drainage est un contrôle connexe mais distinct. Un filetage ou une fente accessible pour le nettoyage peut néanmoins ne pas disposer d’un chemin permettant à l’humidité de s’échapper d’elle-même entre deux cycles de nettoyage, ce qui signifie que l’humidité retenue s’accumule à nouveau, quel que soit le degré de minutie avec lequel l’interface a été nettoyée lors de la dernière inspection. Évaluer le drainage revient à se demander si la géométrie du raccord permet à l’humidité de s’échapper des interfaces filetées et métalliques, ou si elle reste piégée dans une fente jusqu’à la prochaine intervention de nettoyage délibérée.
L'élimination des dépôts est la mesure corrective qui découle de l'identification des dépôts de chlorure comme un problème à part entière. ASTM A380/A380M traite des recommandations en matière de nettoyage, de détartrage, de décapage et de passivation des pièces et ensembles en acier inoxydable, en précisant que le fournisseur et l'acheteur doivent s'accorder sur la procédure applicable et que la norme ne définit pas en soi les performances structurelles. Dans la pratique, cela signifie que l'élimination d'un dépôt de chlorure selon une procédure convenue, telle que décrite dans des documents d'orientation tels que Nettoyage des câbles en acier inoxydable 316 et des éléments de garde-corps en verre dans les environnements marins, porte spécifiquement sur ce dépôt ; elle ne confirme pas que le filetage situé sous le dépôt ait retrouvé son état d'origine. Cette confirmation fait l'objet d'un contrôle distinct, c'est pourquoi le retrait du dépôt et la vérification du bon fonctionnement du filetage doivent être considérés comme deux étapes distinctes plutôt que comme une seule et même action.
Fonction du filetage après traitement de surface
Le nettoyage et le traitement d'une surface en acier inoxydable permettent de rétablir l'état extérieur prévu par la procédure convenue, mais ne garantissent pas à eux seuls que la fonction mécanique du filetage ait été préservée en profondeur. Une fois qu'une procédure de traitement a été appliquée conformément à la méthode convenue, la question pertinente ne porte plus sur l'aspect de la surface, mais sur la capacité de l'assemblage fileté à remplir la fonction pour laquelle il a été installé : s'engager pleinement et tourner sans résistance.
Cette distinction est importante car une surface traitée peut paraître homogène tout en dissimulant des dommages susceptibles d'affecter le réglage ou la remise en tension. Les étapes de passivation et de nettoyage visent à éliminer les impuretés et à rétablir une couche superficielle passive, comme décrit dans les recommandations relatives à passivation et nettoyage des éléments de garde-corps en acier inoxydable dans les environnements côtiers, mais cette remise en état ne concerne que la surface. Elle ne permet pas à elle seule de vérifier si la corrosion par piqûres s'est étendue jusqu'au filetage ou si deux surfaces filetées en contact ont commencé à s'abîmer l'une contre l'autre lors d'un réglage antérieur. Un traitement de surface et un contrôle du bon fonctionnement mécanique répondent à deux questions différentes, et la réalisation du premier ne remplace pas le second.
La procédure pratique qui en découle est simple : traiter d’abord la surface selon la procédure convenue, puis vérifier concrètement que les filets s’engagent toujours et tournent sans grippage. Si cette étape de vérification est omise, un tendeur traité peut sembler entièrement remis en état alors que l’état réel du filetage reste incertain, et cette incertitude se répercute sur chaque réglage futur effectué sur ce raccord. Lorsque le traitement est appliqué et que la vérification de l’engagement et de la rotation est effectuée immédiatement après, toute restriction mécanique résiduelle est identifiée tant que le raccord est encore accessible, plutôt que d’être découverte plus tard lors d’un réglage de tension de routine, moment où la cause est plus difficile à isoler.
Cette question relative au séquençage est directement liée à la manière dont un projet… tendeurs de câble réglables sont sélectionnés et définis en premier lieu. Les composants choisis dans une optique de facilité d’entretien, où l’engagement du filetage peut être inspecté sans démontage complet, se prêtent plus facilement à ce type de contrôle a posteriori que ceux dont l’interface filetée est en grande partie fermée. Il s’agit d’un choix de configuration effectué avant l’installation, mais qui détermine dans quelle mesure cette étape de vérification reste réalisable une fois les composants mis en service.
Critères d'inspection pour le piquage, le grippage ou le remplacement
| Déclencheur d'inspection | Vérifier avant ou après le traitement | Ce que cette conclusion établit |
|---|---|---|
| Corrosion par piqûres | Inspectez les filets avant tout réglage et veillez à ce que les piqûres restent visibles après tout nettoyage ou traitement. | Elle recense les dommages superficiels ; elle ne définit pas en soi un seuil de remplacement ni ne permet de prédire la durée de vie utile. |
| Reliure | Après le nettoyage ou le traitement, vérifiez que les filetages s'emboîtent toujours correctement et qu'ils tournent librement. | Indique si le filetage a été remis en état ; cet élément ne permet pas à lui seul d'identifier la cause de la corrosion |
| Usure par frottement | Inspectez les surfaces filetées en contact et veillez à ce que le traitement ne masque pas les traces de grippage. | Enregistre les dommages subis par l'interface filetée ; cela ne permet pas à lui seul de déterminer la durée de vie restante ni le seuil de remplacement. |
Les constatations qui justifient une surveillance continue de l'interface du tendeur se répartissent en catégories distinctes, et chacune d'entre elles fournit à l'acheteur des informations différentes sur ce qui s'est produit et sur ce qui reste inconnu. La piqûre, le grippage et le frottement sont des phénomènes liés, mais la confirmation de l'un n'implique pas celle des autres, et aucun d'entre eux ne permet à lui seul de déterminer la durée de vie restante du composant.
La corrosion par piqûres est un défaut de surface visible qui doit être vérifié avant toute tentative de réglage ; il doit rester visible tout au long du processus de nettoyage ou de traitement, sans être masqué par celui-ci. La présence de piqûres indique que des dommages superficiels localisés se sont produits ; elle ne constitue pas en soi un critère de remplacement de la pièce et ne permet pas de prédire l’évolution de l’état du composant en cas d’exposition prolongée. Le grippage est évalué différemment : une fois le nettoyage ou le traitement terminé, il s’agit de vérifier si les filets s’engagent et tournent toujours comme prévu. La constatation d’un grippage indique si le fonctionnement des filets a été rétabli à la suite du traitement, mais elle ne permet pas d’identifier la cause initiale de la corrosion ; c’est pourquoi la classification distincte des défauts évoquée plus haut dans le projet reste nécessaire même après la réalisation d’un contrôle de grippage. Le grippage est identifié en inspectant directement les surfaces filetées en contact, et une procédure de traitement ne doit pas masquer les dommages de grippage qui étaient déjà présents avant son application. À l’instar de la corrosion par piqûres, un constat de grippage signale des dommages au niveau de l’interface filetée sans établir à lui seul dans quelle mesure le composant conserve sa fonctionnalité ou sa durée de vie.
Étant donné qu’aucun de ces trois éléments ne justifie à lui seul une décision de remplacement, l’acheteur doit consigner chacun d’entre eux comme un élément de preuve distinct et les évaluer globalement en fonction des conditions d’exposition du projet, de l’historique d’entretien et de l’accessibilité du matériel en vue d’une inspection future. La durée d’un essai au brouillard salin ou la mention de la nuance d’acier inoxydable décrit une condition d’essai ou une classification du matériau ; cela ne se traduit pas par une durée de vie garantie pour un tendeur installé, car l’exposition réelle, la géométrie spécifique de la pièce, l’historique des traitements et les conditions d’entretien en cours restent autant de variables qu’un résultat d’essai ou une mention de nuance ne peuvent à eux seuls prendre en compte. Lorsqu’un projet nécessite des composants destinés à une exposition en milieu marin ou côtier, tels que composants résistants à l'eau salée, cette décision d'approvisionnement tient compte de l'adéquation du matériau à l'environnement ; elle ne dispense toutefois pas des contrôles relatifs à la piqûre, au grippage et au frottement décrits ici, car ces contrôles évaluent l'état des pièces spécifiques installées et entretenues plutôt que la seule spécification du matériau.
Questions fréquemment posées
Q : Une mention « 316 » ou « qualité marine » suffit-elle pour déterminer la durée pendant laquelle un tendeur de câble résistera à la corrosion ?
A : Non. Une classe de résistance ou une durée d'exposition au brouillard salin ne doit pas être considérée comme une garantie de durée de vie. Il convient de consigner les conditions réelles d'exposition, la géométrie des raccords, le traitement de surface et les conditions d'entretien avant de déterminer si le matériau et les détails choisis sont adaptés au projet.
Q : Quels éléments faut-il consigner avant de choisir une mesure corrective pour lutter contre la corrosion au niveau d'un raccord fileté ?
A : Consignez chaque problème séparément : les métaux en contact, toute contamination liée à la fabrication, l'emplacement des finitions endommagées et les dépôts de chlorure au niveau des racines des filetages, des contre-écrous, des rondelles ou des passages de tiges. Cela permet d'éviter que le nettoyage, l'appariement des matériaux, la réparation des finitions et l'élimination des dépôts ne soient considérés comme des opérations interchangeables.
Q : Le nettoyage ou le traitement de surface suffisent-ils à rendre un tendeur prêt à être réglé ?
A : Pas en soi. Vérifiez si les filets présentent des traces visibles de piqûres ou de grippage, appliquez la procédure de nettoyage ou de traitement convenue, puis assurez-vous que les filets s'engagent et tournent toujours correctement, sans que le traitement ne masque d'éventuels dommages. Le fait que le mouvement soit rétabli ne permet pas de déterminer la cause de la corrosion ni la durée de vie restante.
Q : Quelles mesures permettent de réduire la rétention récurrente de sel et d'humidité ?
A : Veillez à ce que les racines des filetages, les contre-écrous, les rondelles et les passages de tiges soient propres, et assurez un écoulement de l'humidité hors des interfaces filetées et métalliques. Si l'accès ou l'écoulement est entravé, remédiez à ce problème avant de compter sur l'élimination régulière des dépôts comme mesure de contrôle.
Q : En quoi les normes relatives à la corrosion et aux éléments de fixation citées peuvent-elles éclairer cette décision ?
A : Utilisez la norme ISO 9223 pour classer les facteurs d'exposition atmosphérique, la norme ISO 3506-1 pour vérifier si une fixation en acier inoxydable recouverte et sa classe de propriété correspondent au champ d'application du raccord et du filetage, et la norme ASTM A380/A380M pour définir une procédure de nettoyage ou de passivation de l'acier inoxydable. Ces documents ne permettent pas, à eux seuls, de sélectionner une nuance d'acier inoxydable, de prédire la durée de vie d'un composant ou d'établir les performances structurelles de l'assemblage.