На большинстве приемных площадок идентификация партии рассматривается лишь как формальность при поступлении товара — этикетка поставщика сканируется при занесении в учет, а затем фактически забывается. Цена такого упущения редко становится очевидной сразу при приемке; она проявляется спустя несколько недель, когда партия обработанных деталей не проходит контроль размеров, а у партии отполированных изделий на месте эксплуатации обнаруживается коррозия, и никто не может отследить происхождение любой из этих проблем до конкретной поступившей партии металла без проверки записей, которые изначально не были предназначены для установления таких связей. Важно не то, проводить ли проверку, а на каком этапе каждый вид неисправности можно устранить с наименьшими экономическими затратами, а также можно ли согласовать идентификаторы, используемые на этапах приемки, механической обработки, полировки и окончательного контроля, в рамках единого обоснованного решения о допуске продукции. Приведенная ниже информация поможет вам оценить, в каких местах ваш текущий процесс создает риски и какие доказательства фактически требуются для принятия решения о допуске продукции.
Идентификация партии: от поступления материала до готового товара
Идентификация партии действует как инструмент контроля качества только в том случае, если она сопровождает материал на протяжении всего пути, а не ограничивается лишь этапом приемки. Когда номер плавки поставщика или заводской сертификат регистрируются на приемке, но не переносятся в заказы на механическую обработку или документацию по партиям полировки, идентификация поступающего материала становится скорее административным формальностью, чем оперативной нитью. Отклонение в размерах, обнаруженное при механической обработке, невозможно проследить до источника сырья. Жалоба на коррозию, поступившая с объекта, не может быть отнесена к конкретной поставке.
Пункт 8.5.2 стандарта ISO 9001:2015 устанавливает прослеживаемость в качестве контролируемого требования в тех случаях, когда она является заданным требованием или когда организация определяет её необходимость. Такая формулировка имеет важное значение: прослеживаемость — это не бюрократическая норма по умолчанию, а осознанное решение о том, какие виды отказов требуют ответственности со стороны предшествующих звеньев цепочки. В случае оригинального оборудования для перил, где химический состав и качество поверхности, соответствующие морским стандартам, влияют на долгосрочные эксплуатационные характеристики в коррозионных средах, это решение по умолчанию должно быть направлено на обеспечение идентичности на всех этапах производства.
Один из способов реализации этого — применение протокола карантина и отбора проб при приемке, при котором поступающий материал удерживается под контролируемым идентификатором статуса до тех пор, пока результаты проверки не подтвердят его соответствие техническим требованиям, после чего партия передается в производственный запас. Именно так некоторые производители — в том числе Suncor Stainless — организуют контроль поступающего сырья: материал не поступает в производственный поток до тех пор, пока не пройдет установленный контрольный пункт. Конкретные испытания, проводимые на этом этапе (о которых пойдет речь в следующем разделе), имеют меньшее значение, чем принцип, согласно которому идентификатор карантинной партии, присвоенный при приеме, остается неизменным и сопровождает материал на протяжении всего процесса обработки и полировки вплоть до формирования записей о готовой продукции. Без такой непрерывности любой отзыв продукции или расследование по вопросам качества вынуждены охватывать более широкий круг, чем того требует фактическая проблема.
Практическая проверка на данном этапе: убедитесь, что идентификатор поступающей партии явно указан в заказах на механическую обработку и в отчетах о полировке, а не только в журнале приемки. Если при передаче между отделом приемки и производством используется разная система нумерации, такое соотношение должно быть задокументировано, а не приниматься как само собой разумеющееся.
Почему при окончательной проверке невозможно выявить все дефекты
При окончательном контроле выявляются те дефекты, которые можно увидеть и измерить по завершении технологического процесса. При этом не выявляются дефекты, которые уже присутствовали в материале до начала механической обработки. Несоответствующий химическому составу материал, прошедший визуальный приемный контроль, останется нетронутым на всех последующих этапах — до тех пор, пока воздействие солевого тумана, монтаж на объекте или гарантийная претензия не выявят дефект спустя несколько месяцев, после того как затраты на механическую обработку, полировку и упаковку уже будут понесены.
Более глубокая проблема заключается в том, что механическая обработка и полировка требуют дополнительных затрат на любой материал, поступающий на производство. Если материал уже не соответствует требованиям, эти затраты невозможно возместить. Выявление химического брака на входном контроле с помощью рентгенофлуоресцентного анализа позволяет свести потери к минимуму. Обнаружение того же брака на окончательном контроле — или его полное упущение — означает, что полная себестоимость данной партии превращается либо в затраты на доработку, либо в брак, а в дальнейшем может повлечь за собой ответственность перед конечным потребителем.
Это не аргумент против проведения окончательной проверки; это аргумент против того, чтобы рассматривать окончательную проверку в качестве основного уровня защиты от режимов отказа, которые более эффективно выявляются на более ранних этапах.
| Тип дефекта | Обнаружено только при окончательной проверке | Обнаружено на этапе предварительной обработки |
|---|---|---|
| Несоответствие в области химии материалов | Переделать или списать после уже произведённой механической обработки и полировки | Рентгенофлуоресцентный анализ на этапе приемки (с точностью 99,51 TP4T) предотвращает попадание некондиционного материала в производство |
| Отказ из-за коррозионной стойкости | Готовые детали выходят из строя после отгрузки, что приводит к гарантийным претензиям | Ускоренное испытание в солевом тумане (192-часовой протокол, имитирующий 5 лет воздействия морской воды) позволяет выявить некачественный материал еще на этапе приемки |
| Сдвиг размеров | Вся партия подлежит повторной обработке или утилизации, если суммирование допусков обнаружено только на этапе сборки | Промежуточные проверки в процессе механической обработки позволяют незамедлительно исправлять ошибки, что ограничивает негативное воздействие на партию продукции |
| Дефекты поверхности | Расходы на доработку растут; готовая продукция может потребовать повторной полировки или перевода в более низкую категорию | Цикл контроля полировки позволяет выявлять проблемы на ранней стадии, что сокращает объем доработок |
Показатель точности 99,51 TP4T, полученный с помощью рентгенофлуоресцентной спектрометрии Bruker, и протокол ускоренного испытания в солевом тумане продолжительностью 192 часа (96 часов воздействия тумана, затем выпечка, затем еще 96 часов воздействия тумана) представляют собой расчетные значения для конкретного оборудования и конфигураций испытаний одного производителя. Они не являются универсальными гарантиями, применимыми ко всем приборам рентгенофлуоресцентной спектрометрии или ко всем камерам для испытаний в солевом тумане. Они иллюстрируют следующий принцип: входной контроль, разработанный с учётом химического состава материала и коррозионной стойкости, позволяет выявить те виды отказов, которые с наибольшей вероятностью могут привести к невидимым повреждениям после производства, в то время как окончательный контроль, ориентированный на визуальные и размерные характеристики, не позволяет надёжно выявить те же самые виды отказов.
Последствиями несвоевременного выявления являются не только затраты на переделку. Когда на объекте обнаруживается отказ из-за коррозии, границей партии в этой точке зачастую является этикетка готового товара (SKU), на которой могут быть указаны материалы из нескольких входящих партий. Если на предыдущих этапах не была обеспечена идентификация партии, единственной оправданной мерой реагирования становится масштабный отзыв продукции.
Полная проверка против контроля критических характеристик
Противоречие между полной проверкой и выборочным контролем по критическим характеристикам — это не столько дискуссия о философии качества, сколько решение о распределении ресурсов, последствия которого будут различными в зависимости от того, какие виды отказов останутся незамеченными.
Полная проверка всех характеристик каждой детали кажется тщательной, но она сосредоточена на выявлении, а не на предотвращении, и при этом все равно может упустить скрытые дефекты материала, которые невозможно увидеть или измерить без металлургических испытаний. Проверка каждой детали на наличие царапин и отклонений от номинальных размеров не позволяет определить, выдержит ли состав сплава воздействие морской среды. Отбор проб по определённому набору критических характеристик — химический состав, коррозионная стойкость, допуски на размеры, прочность — посредством специально разработанных испытаний позволяет выявить те виды разрушений, которые с наибольшей вероятностью могут привести к проблемам с безопасностью или эксплуатационными характеристиками в процессе эксплуатации.
| Сравнительный показатель | Полная проверка (100%, все атрибуты) | Контроль критических характеристик (отбор проб по ключевым показателям) |
|---|---|---|
| Объем проверки | Каждый измеримый параметр и визуальный аспект каждой детали | Заранее определенные ключевые показатели (например, химический состав, коррозионная стойкость, допуски на размеры, прочность) |
| Нагрузка на ресурсы | Высокие затраты труда, времени и средств; может привести к снижению производительности | Целенаправленная работа с приемлемой частотой отбора проб; сохранение скорости производства |
| Риск наличия невыявленных некритических дефектов | Низкий, но без проведения металлургических испытаний все же возможен пропуск скрытых дефектов материала | Некритические отклонения в характеристиках могут быть допустимы, однако они редко влияют на безопасность или функциональность |
| Предотвращение критических сбоев | Зависит от степени покрытия тестами; не все варианты сбоев можно обнаружить | Высокий, поскольку тесты направлены на выявление тех режимов отказа, которые с наибольшей вероятностью могут привести к проблемам в эксплуатации |
| Пример | Проверьте каждую деталь на наличие царапин, твердость, размеры и т. д. | Компания Suncor использует рентгенофлуоресцентный анализ (XRF) для определения химического состава, ускоренные испытания в солевом тумане — для оценки коррозионной стойкости, визуальный осмотр — для проверки размеров, а также испытания образцов на прочность. |
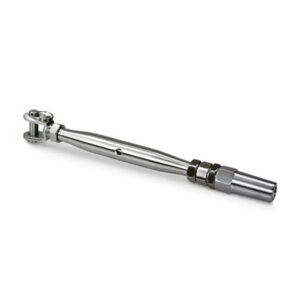
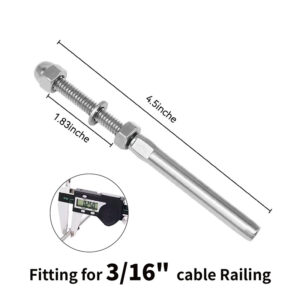
Этот компромисс имеет четкое пороговое условие: выборка по критическим характеристикам дает хорошие результаты, когда выбранные характеристики действительно отражают доминирующие виды отказов данного изделия в конкретной области применения. Например, для фурнитуры перил из нержавеющей стали морского класса, такой как Фитинги для тросов из нержавеющей стали марки 316, химическая стойкость и коррозионная стойкость относятся к числу критически важных характеристик, поскольку сбои в работе, связанные с этими параметрами, имеют серьезные последствия и их трудно устранить после монтажа. Если набор критически важных характеристик определен слишком узко — например, если из него исключена качество поверхности у архитектурного изделия, находящегося на видном месте, — то дефекты внешнего вида, имеющие значение для конечного заказчика, накапливаются незамеченными вплоть до ввода в эксплуатацию или приемочного осмотра.
Не следует рассматривать набор испытаний Suncor (РФА, солевой туман, визуальный осмотр, испытания на прочность) как универсальный обязательный контрольный список. Это практический пример определения критических характеристик, установленных одним из производителей для своей линейки продукции. Ваш собственный набор критических характеристик должен быть сформирован на основе технических характеристик вашей продукции, условий эксплуатации и известной истории отказов в реальных условиях эксплуатации — а не скопирован из процедур другого поставщика. Если вы оцениваете потенциального партнера-производителя оригинального оборудования (OEM), вопрос о том, какие конкретные характеристики он определяет как критические и почему, даст более полную картину, чем простой вопрос о том, проводит ли он вообще входной контроль.
Непрерывность номеров партий в технологических картах
Разногласия в номерах партий между этапами производственного процесса редко являются результатом сознательных решений. Они накапливаются по мере того, как каждый отдел ведет учет в формате, наиболее удобном для его собственного рабочего процесса: заказы на механическую обработку, привязанные к номерам заказов; отчеты по полировке, сгруппированные по сменам; партии для окончательного контроля, назначаемые группой контроля качества. Ни одна из этих систем сама по себе не является неправильной. Проблема заключается в том, что они никогда не были разработаны для взаимодействия друг с другом, и никто не создал уровень преобразования данных.
Стандарт ISO 10474:2013 охватывает контрольную документацию по стали и стальным изделиям, включая содержание и формат протоколов испытаний и сертификатов, сопровождающих материал с завода. Если в этих заводских сертификатах указаны номера плавки или литья, они служат отправной точкой для сопоставления данных о внешнем поставщике с внутренними записями о производственных партиях — но только в том случае, если отдел приемки явно устанавливает и поддерживает эту связь. Стандарт не определяет структуру внутренней системы нумерации партий; он служит ориентиром, на который может опираться документация, поступающая из предыдущих звеньев производственной цепочки.
| Этап процесса | Возможный пробел в идентификаторах | Риск в случае отсутствия сверки |
|---|---|---|
| Прием входящих материалов | Номер партии/серии поставщика и номер партии внутреннего карантина | Прослеживаемость материала утрачена; невозможно установить, связан ли дефект с партией поставщика |
| Заказы на механическую обработку | Может использоваться внутренний номер заказа, не связанный с поступающей партией | Поправки на изменение размеров невозможно соотнести с конкретной партией сырья |
| Партии полировки | Сгруппировано по смене или оператору; не привязано к поступающей партии | Дефекты отделки, обнаруженные в условиях эксплуатации, невозможно отнести к конкретному источнику материала |
| Партия для окончательной проверки | Назначена итоговая партия SKU, которая может объединять несколько партий | Жалоба, поступившая от одного потребителя, вынуждает провести масштабный отзыв продукции из-за неясных границ партий |
| Готовая этикетка с кодом товара | Метка может не содержать всех идентификаторов вышестоящего уровня | В отзывах продукции или расследованиях по вопросам качества отсутствует достаточная степень детализации |
Наиболее значимым риском, указанным в таблице «Разрыв в идентификаторах», являются не неудобства, связанные с документацией. Им является масштаб отзыва. Когда жалоба на партию товара становится поводом для проведения расследования по качеству, возможность локализовать затронутую продукцию в пределах конкретной поступившей партии — а не всей месячной продукции — определяет разницу между целенаправленными корректирующими действиями и широкомасштабным профилактическим отзывом. Решения о границах партий, принимаемые для удобства производства, превращаются в решения по локализации проблемы, когда что-то идет не так.
Практическая проверка: проследите путь одной единицы продукции в обратном направлении — от этикетки готового SKU до записи о поступлении материалов. Подсчитайте количество необходимых преобразований идентификаторов и убедитесь, что каждое из них задокументировано, а не выведено по предположению. Если обратное отслеживание прерывается в какой-либо точке, это означает, что в программе идентификации партий имеется структурный пробел, а не просто процедурный. В случае программ OEM, когда одно и то же оборудование поставляется для нескольких проектов или дистрибьюторов, этот пробел напрямую влияет на вашу способность точно реагировать на жалобы, поступающие с места эксплуатации.
Решение о выпуске на основании сопоставленных доказательств
Решение о выпуске, принятое на основании одной подписи о прохождении окончательного контроля, не является согласованным решением. Это подтверждение того, что детали выглядели приемлемо на конце производственной линии. Это необходимое условие для выпуска, но его недостаточно, если технические требования к продукции зависят от химического состава материала и коррозионной стойкости, которые невозможно проверить в ходе окончательного визуального контроля.
Термин «утвержденная отгрузка» означает, что каждая категория доказательств — состав материала, коррозионная стойкость, соответствие размерам, целостность поверхности и количество — подтверждается на основании отдельной исходной документации, и все эти записи привязаны к одной и той же производственной партии до того, как партия будет отправлена на отгрузку или поступит на склад.
| Категория доказательств | Официальный источник | Требуется подтверждение |
|---|---|---|
| Состав материала | Отчет о рентгенофлуоресцентном анализе (XRF) в рамках входного контроля | Заявленные химические показатели соответствуют техническим требованиям с точностью 99,5% |
| Устойчивость к коррозии | Протокол ускоренного испытания в солевом тумане (192-часовой протокол) | После моделирования 5-летнего воздействия морской воды не было выявлено никаких недопустимых следов коррозии |
| Соответствие размерам | Обработка данных промежуточного или окончательного контроля | Критические размеры находятся в пределах допуска; биение не выходит за пределы, указанные в чертеже |
| Целостность поверхности | Подтверждение результатов проверки полировки | Поверхность соответствует визуальным стандартам; отсутствуют царапины, вмятины и неровности полировки |
| Сверка количественных данных | Количество производственных партий по сравнению с производственным заказом | Фактическое количество соответствует запланированному; отсутствующих или излишних единиц, не учтенных в отчетности, нет |
Подход компании Suncor, предполагающий обязательное выполнение четко определенной последовательности двойных проверок перед сдачей материала на инвентаризацию, наглядно иллюстрирует эту логику на этапе поступления: ни одна отдельная проверка не дает разрешения на прохождение материала, а условием для его выпуска является завершение полной последовательности проверок, а не прохождение какой-либо отдельной проверки. Тот же принцип применяется при выпуске готовой продукции, с учетом категорий подтверждающих данных, соответствующих техническим требованиям к продукту.
Недопустимой ошибкой является отношение к сверке количества как к формальности. Расхождение в количестве при окончательном контроле — большее или меньшее количество единиц, чем было запланировано в производственном заказе — часто указывает на то, что в процессе механической обработки или полировки некоторые единицы были отсортированы без официальной фиксации в документации по партии. Если эти единицы были неформально списаны, в документации по партии будет занижен показатель брака. Если же их отложили в сторону и позже добавили в другую партию, границы партии становятся недостоверными. Любой из этих исходов подрывает обоснованность решения о выпуске продукции. Сверка количества — это не административная нагрузка; это проверка, подтверждающая, что границы партии, используемые во всех других документах, действительно соответствуют одной и той же совокупности деталей. Если вы изучаете документацию по качеству поставщика оригинального оборудования (OEM) перед размещением крупного заказа, логика сверки — или её отсутствие — зачастую станет самым ярким сигналом того, насколько серьёзно соблюдается целостность партии на протяжении всего процесса. Для получения более подробных рекомендаций по оценке систем качества поставщиков перед запуском серийного производства, статья об оценке поставщиков в нем более подробно рассматривается оценка предварительных заказов.
Эффективный контроль качества фурнитуры для перил, производимой по заказу (OEM), зависит от того, можно ли без каких-либо догадок проследить идентификатор той же партии, которая поступает при приемке материалов, до этикетки готового SKU, а также от того, основано ли решение о выпуске продукции на данных, собранных на каждом этапе процесса, а не только на итогах заключительного контроля. На практике проблемы редко связаны с возможностями тестирования; они заключаются в непрерывности идентификации между подразделениями и в том, предусмотрена ли на этапе выпуска процедура сверки данных или она лишь допускается.
Before committing to an OEM program or auditing an existing supplier, the most direct assessment is to request a reverse trace on a completed lot: starting from the finished SKU, follow the batch identifier backward through polishing records, machining work orders, and incoming inspection logs to the original mill certificate or supplier delivery documentation. Where the trace breaks, requires manual lookup, or depends on individual memory rather than documented handovers, that is the quality system’s actual exposure — and the point where a future field complaint or customer audit will find its first obstacle.
Часто задаваемые вопросы
Q: What if my OEM supplier cannot maintain batch traceability from incoming material through to the finished SKU?
A: Not every supplier needs end-to-end heat-number traceability, but the absence of it increases your exposure to broad recalls if a field failure occurs. As a minimum fallback, require per-lot certified mill test reports (chemical and mechanical) tied to the delivered batch, and contractually define who absorbs rework, scrap, and recall costs when a material defect escapes detection. This limits your financial risk even without a seamless digital identifier chain across every production stage.
Q: What immediate corrective action should I take if a reverse trace from a finished SKU fails?
A: Quarantine any finished goods that depend on the broken identifier link and suspend release of that lot until the gap is closed. Then map every point where a new job number, shift code, or inspection lot is created, and make a documented translation record a mandatory checkpoint before the material moves to the next stage. Fixing the process at handover points prevents the next production batch from carrying the same exposure.
Q: Is full batch traceability necessary for indoor railing systems that will never face corrosive environments?
A: No, the intensity of traceability can scale with the severity of the failure consequences. For dry, indoor, non‑structural railings where appearance is the primary risk, tracking the supplier heat number at receipt and linking it to your order may be sufficient, without forcing it into every machining and polishing record. However, if the hardware is load‑bearing or covered by structural codes, full lot identity should still apply regardless of the environment.
Q: How do I decide if the cost of XRF and salt spray testing at incoming inspection is justified for my project?
A: Justify the cost by comparing it against the likely expense of a single corrosion failure in the field — recall, replacement labor, and consequential damage. For long‑warranty, high‑installation‑cost projects such as coastal high‑rise balconies, the upfront testing is almost always cheaper than a single claim. For a small residential deck with easy access and short warranty, you may accept the supplier’s mill certificate and rely on visual and dimensional checks alone.
Q: Is this rigorous quality control process practical for small‑volume orders or single projects?
A: The full process is designed for OEM production volumes; for a single project or small order, adapting it means concentrating on incoming material certification rather than building an in‑house lab. Source from manufacturers who already operate the quality gates described, and ask for the batch‑specific documentation rather than attempting to replicate XRF or salt spray testing yourself. If you are buying through a distributor, use that documentation as your primary quality screen.