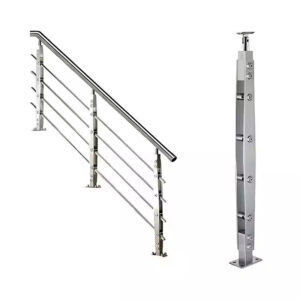
La identificación de los lotes se trata como un mero trámite de almacenamiento en más muelles de recepción de lo que la mayoría de los equipos de calidad estarían dispuestos a admitir: una etiqueta del proveedor que se escanea para incorporarla al inventario y de la que, a la práctica, se olvida. El coste de esa omisión rara vez se hace evidente en el momento de la recepción; aparece semanas más tarde, cuando un lote mecanizado no supera la inspección dimensional, un lote pulido presenta corrosión en el campo y nadie puede rastrear ninguno de los dos problemas hasta un lote específico de entrada sin revisar registros que nunca se diseñaron para estar interrelacionados. Lo que realmente importa no es decidir si se debe inspeccionar, sino en qué fase se puede contener cada modo de fallo de la forma más económica, y si los identificadores utilizados en las fases de recepción, mecanizado, pulido e inspección final pueden conciliarse en una única decisión de liberación defendible. Lo que sigue te ayudará a evaluar en qué puntos tu proceso actual genera riesgos y qué pruebas requiere realmente una decisión de liberación.
Identificación del lote: desde la entrada de material hasta el SKU terminado
La identificación del lote solo funciona como herramienta de control de calidad si acompaña al material a lo largo de todo el proceso, y no solo en el momento de la recepción. Cuando el número de lote del proveedor o el certificado de fábrica se archiva en el departamento de recepción pero no se traslada a las órdenes de trabajo de mecanizado ni a los registros de lotes de pulido, la identificación de la entrada se convierte en un mero dato administrativo en lugar de un hilo conductor operativo. Una desviación dimensional detectada durante el mecanizado no puede investigarse remontándose al origen de la materia prima. Una reclamación por corrosión procedente del campo de aplicación no puede atribuirse a una entrega concreta.
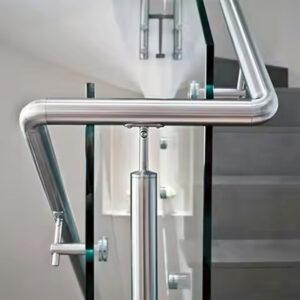
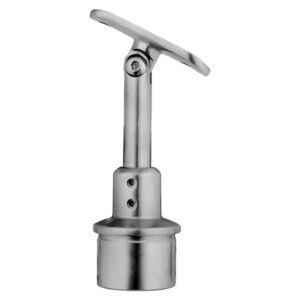
La cláusula 8.5.2 de la norma ISO 9001:2015 establece la trazabilidad como un requisito controlado cuando se trata de un requisito especificado o cuando la organización determina que es necesario. Este enfoque es importante: la trazabilidad no es una medida burocrática por defecto, sino una decisión deliberada sobre qué modos de fallo requieren una responsabilidad en las fases anteriores del proceso. En el caso de los herrajes para barandillas de fabricantes de equipo original (OEM), donde tanto la composición química de grado marino como el acabado superficial influyen en el rendimiento a largo plazo en entornos corrosivos, esa decisión debería inclinarse por defecto hacia el mantenimiento de la identidad en todas las fases de producción.
Una forma de ponerlo en práctica es mediante un protocolo de cuarentena y muestreo en el momento de la recepción, en el que el material entrante se mantiene bajo un identificador de estado controlado hasta que los resultados de la inspección confirmen que cumple con las especificaciones, antes de que el lote se libere al inventario de producción. Así es como algunos fabricantes —entre ellos Suncor Stainless— estructuran el control de entrada: el material no entra en el flujo de producción hasta que haya superado un control de inspección definido. Las pruebas específicas que se realizan en ese control (que se analizan en la siguiente sección) importan menos que el principio de que el identificador de lote en cuarentena asignado en el momento de la recepción sea el mismo que acompañe al material a lo largo de los procesos de mecanizado y pulido hasta convertirse en registros de referencias (SKU) acabadas. Sin esa continuidad, cualquier retirada del mercado o investigación de calidad se ve obligada a ampliar su alcance más allá de lo que el problema real justifica.
Comprobación práctica en esta fase: confirma que el identificador del lote recibido aparezca explícitamente en las órdenes de trabajo de mecanizado y en los registros de los trabajos de pulido, y no solo en el registro de recepción. Si en el traspaso entre recepción y producción se utiliza un sistema de numeración diferente, dicha conversión debe documentarse, no darse por sentada.
Por qué la inspección final no puede detectar todos los defectos
La inspección final detecta lo que es visible y medible al final del proceso. No detecta lo que ya estaba presente en el material antes de que comenzara el mecanizado. Un compuesto químico no conforme que haya superado la inspección visual de recepción pasará intacta todas las etapas posteriores —hasta que la exposición a la niebla salina, la instalación in situ o una reclamación de garantía pongan de manifiesto el fallo meses más tarde, cuando ya se hayan invertido los costes de mecanizado, pulido y embalaje—.
El problema más profundo es que el mecanizado y el pulido suponen un esfuerzo adicional para cualquier material que pase por ellos. Si el material ya no cumple los requisitos, ese esfuerzo es irrecuperable. Detectar un fallo químico en la inspección de entrada mediante análisis XRF detiene el desperdicio en su punto mínimo. Detectar el mismo fallo en la inspección final —o no detectarlo en absoluto— significa que el coste total de producción de ese lote se convierte en un riesgo de reelaboración o de desecho, y potencialmente en una responsabilidad civil más allá de eso.
Esto no es un argumento en contra de la inspección final; es un argumento en contra de considerar la inspección final como la principal medida de contención para los modos de fallo que se detectan de forma más eficaz en fases anteriores del proceso.
| Tipo de defecto | Detectado únicamente en la inspección final | Detectado en la fase inicial |
|---|---|---|
| Incumplimiento en materia de química de los materiales | Reelaborar o desechar tras el mecanizado y el pulido, una vez realizada la inversión | El análisis por XRF en la recepción (con una precisión de 99,51 TP4T) evita que el material no conforme entre en la producción. |
| Fallo por resistencia a la corrosión | Las piezas acabadas fallan tras su envío, lo que da lugar a reclamaciones de garantía | La prueba acelerada de niebla salina (protocolo de 192 horas que simula 5 años de exposición al agua salada) permite detectar los materiales defectuosos en el momento de su recepción. |
| Desviación dimensional | Si la acumulación de tolerancias solo se detecta en la fase de montaje, será necesario volver a mecanizar todo el lote o desecharlo. | Los controles durante el proceso de mecanizado permiten una corrección inmediata, lo que limita el impacto en el lote |
| Defectos en el acabado superficial | Los costes de reelaboración se acumulan; es posible que los productos terminados tengan que volver a pulirse o que se rebaje su categoría | El ciclo de inspección del pulido permite detectar problemas de forma temprana, lo que reduce el alcance de las repeticiones del trabajo |
La cifra de precisión de 99,51 TP4T asociada a la espectrometría XRF de Bruker y al protocolo acelerado de niebla salina de 192 horas (96 horas de exposición a la niebla, seguidas de un proceso de secado al horno y, a continuación, otras 96 horas de exposición a la niebla) representan valores de diseño para equipos y configuraciones de ensayo específicos de un fabricante. No son garantías universales que se apliquen a todos los instrumentos XRF ni a todas las cámaras de niebla salina. Lo que ilustran es el principio siguiente: una inspección de entrada diseñada en función de la composición química del material y la resistencia a la corrosión detecta los modos de fallo más propensos a causar daños invisibles tras la producción, mientras que una inspección final basada en atributos visuales y dimensionales no detecta de forma fiable esos mismos modos de fallo.
Las consecuencias derivadas de una detección tardía no se limitan al coste de la reelaboración. Cuando se produce un fallo por corrosión en una instalación sobre el terreno, el límite del lote en ese punto suele ser la etiqueta del SKU acabado, que puede agrupar material procedente de varios lotes entrantes. Una retirada generalizada del mercado se convierte en la única respuesta justificable si no se ha mantenido la identidad del lote en las fases previas.
Inspección completa frente al control de características críticas
La tensión entre la inspección completa y el muestreo de características críticas no es, ante todo, un debate sobre filosofías de calidad. Se trata de una decisión sobre la asignación de recursos cuyas consecuencias son asimétricas en función de los modos de fallo que pasen desapercibidos.
La inspección completa de todos los atributos de cada pieza parece exhaustiva, pero centra el esfuerzo en la detección más que en la prevención, y aún así puede pasar por alto fallos ocultos en el material que no son visibles ni medibles sin ensayos metalúrgicos. Inspeccionar cada pieza en busca de arañazos y desviaciones dimensionales no revela si la composición de la aleación resistirá en un entorno marino. El muestreo de un conjunto definido de características críticas —composición química, resistencia a la corrosión, tolerancia dimensional, resistencia— mediante ensayos diseñados específicamente para ello se centra en los modos de fallo más propensos a causar problemas de seguridad o de rendimiento durante el servicio.
| Dimensión de comparación | Inspección completa (100%: todos los atributos) | Control de características críticas (muestreo de atributos clave) |
|---|---|---|
| Ámbito de la inspección | Cada característica cuantificable y cada aspecto visual de cada pieza | Parámetros clave predefinidos (por ejemplo, propiedades químicas, resistencia a la corrosión, tolerancia dimensional, resistencia mecánica) |
| Carga de recursos | El elevado nivel de mano de obra, tiempo y costes puede ralentizar el rendimiento de la producción | Esfuerzo específico con frecuencias de muestreo manejables; mantiene la velocidad de producción |
| Riesgo de que pasen desapercibidos defectos no críticos | Es bajo, pero aún así podrían pasarse por alto defectos ocultos en el material si no se realizan ensayos metalúrgicos. | Las variaciones en los atributos no críticos pueden pasar desapercibidas, pero rara vez afectan a la seguridad o al funcionamiento. |
| Prevención de fallos críticos | Depende de la cobertura de las pruebas; no todos los modos de fallo son visibles. | Elevado, ya que las pruebas se centran en los modos de fallo que tienen más probabilidades de provocar problemas en el campo |
| Ejemplo | Revisa cada pieza para comprobar que no haya arañazos, que cumpla con los requisitos de dureza y dimensiones, etc. | Suncor utiliza la espectrometría de rayos X (XRF) para analizar la composición química, el ensayo acelerado de niebla salina para evaluar la corrosión, la inspección visual para comprobar las dimensiones y ensayos de resistencia en una muestra. |
Esta disyuntiva tiene una condición límite clara: el muestreo de características críticas funciona bien cuando las características elegidas representan realmente los modos de fallo predominantes de ese producto en esa aplicación. En el caso de los herrajes de barandillas de acero inoxidable de grado marino, como Accesorios para cables de acero inoxidable 316, la química y la resistencia a la corrosión se consideran características críticas, ya que los fallos en el terreno relacionados con estos aspectos tienen graves consecuencias y no se pueden corregir fácilmente tras la instalación. Si el conjunto de características críticas se define de forma demasiado restrictiva —por ejemplo, excluyendo el acabado superficial en un producto arquitectónico muy visible—, los defectos estéticos que importan al cliente final se acumulan sin ser detectados hasta la puesta en servicio o la inspección de entrega.
El error que hay que evitar es considerar el conjunto de pruebas de Suncor (XRF, niebla salina, inspección visual, resistencia) como una lista de comprobación genérica y obligatoria. Se trata de un ejemplo práctico de la definición de características críticas de un fabricante para su gama de productos. Su propio conjunto de características críticas debe derivarse de las especificaciones de su producto, el entorno de aplicación y el historial conocido de fallos sobre el terreno, y no copiarse del proceso de otro proveedor. Si está evaluando a un posible socio OEM, preguntarle qué características específicas define como críticas y por qué resulta más revelador que preguntarle simplemente si realiza inspecciones de entrada.
Continuidad del número de lote en los registros de proceso
Las lagunas en los números de lote entre las distintas fases del proceso rara vez son el resultado de decisiones deliberadas. Se acumulan a medida que cada departamento crea registros en el formato que le resulta más cómodo para su propio flujo de trabajo: órdenes de mecanizado referenciadas por números de trabajo, registros de pulido agrupados por turno, lotes de inspección final asignados por el equipo de control de calidad. Ninguno de estos sistemas es incorrecto por sí solo. El problema es que nunca se diseñaron para comunicarse entre sí, y nadie creó la capa de traducción.
La norma ISO 10474:2013 regula la documentación de inspección del acero y los productos de acero, incluyendo el contenido y el formato de los informes de ensayo y los certificados que acompañan al material procedente de la acería. Cuando dichos certificados de la acería incluyen números de lote o de colada, sirven como punto de partida para vincular la identidad del proveedor externo con los registros internos de los lotes de producción, pero solo si el departamento de recepción crea y mantiene esa vinculación de forma explícita. La norma no diseña el sistema interno de numeración de lotes, sino que proporciona una referencia a la que puede remitirse la documentación previa.
| Fase del proceso | Posible laguna en la identificación | Riesgo en caso de que no se concilie |
|---|---|---|
| Recepción de material entrante | Número de lote/serie del proveedor frente al lote de cuarentena interna | Se ha perdido la trazabilidad del material; no se puede determinar si el defecto se debe al lote del proveedor |
| Órdenes de trabajo de mecanizado | Se puede utilizar un número de trabajo interno que no guarde relación con el lote de entrada | Las correcciones por desviaciones dimensionales no pueden relacionarse con el lote de materia prima. |
| Lotes de pulido | Agrupados por turno u operador; no vinculados al lote entrante | Los defectos de acabado detectados sobre el terreno no pueden atribuirse a una fuente de material concreta. |
| Lote de inspección final | Se ha asignado un lote SKU definitivo que puede agrupar varios lotes | Una sola reclamación sobre un producto obliga a una retirada generalizada porque los límites de los lotes no están claros |
| Etiqueta de referencia del producto terminado | Es posible que la etiqueta no codifique todos los identificadores de origen | Las retiradas de productos o las investigaciones sobre calidad carecen de un nivel de detalle preciso |
El riesgo más importante en la tabla de lagunas de identificación no es la incomodidad que supone la documentación. Es el alcance de la retirada del mercado. Cuando una reclamación sobre un campo desencadena una investigación de calidad, la capacidad de aislar el material afectado a un lote de entrada específico —en lugar de a toda la producción de un mes— marca la diferencia entre una medida correctiva específica y una retirada preventiva generalizada. Las decisiones sobre los límites de los lotes que se toman por comodidad en la producción se convierten en decisiones de contención cuando algo sale mal.
La comprobación práctica: realiza un seguimiento inverso de una sola unidad de producción, desde su etiqueta de SKU terminada hasta el registro de recepción de material. Cuenta el número de conversiones de identificadores necesarias y confirma que cada una de ellas esté documentada, no deducida. Si el seguimiento inverso se interrumpe en algún punto, ahí es donde el programa de identificación de lotes presenta una laguna estructural, no solo procedimental. En el caso de los programas de fabricantes de equipo original (OEM), en los que el mismo hardware se envía a varios proyectos o distribuidores, esa laguna afecta directamente a tu capacidad para responder con precisión a una reclamación sobre el terreno.
Decisión de puesta en libertad basada en pruebas conciliadas
Una decisión de aprobación basada únicamente en la firma de la inspección final no es una decisión contrastada. Se trata de una confirmación de que las piezas parecían aceptables al final de la línea de producción. Esa es una condición necesaria para la aprobación, pero no es suficiente cuando las especificaciones del producto dependen de la composición química del material y de la resistencia a la corrosión, aspectos que la inspección visual final no puede verificar.
La «autorización conciliada» significa que cada categoría de pruebas —composición de los materiales, resistencia a la corrosión, conformidad dimensional, integridad del acabado superficial y cantidad— se confirma a partir de su propio registro de origen, y que todos esos registros están vinculados al mismo lote de producción antes de que este pase a envío o a inventario.
| Categoría de pruebas | Fuente oficial | Se requiere confirmación |
|---|---|---|
| Composición del material | Informe de análisis por XRF de la inspección de entrada | La composición química comunicada se ajusta a las especificaciones con una precisión del 99,51 TP4T. |
| Resistencia a la corrosión | Registro de la prueba acelerada de niebla salina (protocolo de 192 horas) | No se observó corrosión inaceptable tras la simulación de una exposición de 5 años al agua salada |
| Conformidad dimensional | Datos de inspección durante el proceso de mecanizado o de inspección final | Las dimensiones críticas están dentro de los límites de tolerancia; no hay desviación que supere los límites del plano. |
| Integridad del acabado superficial | Aprobación de la inspección del pulido | El acabado cumple con los requisitos estéticos; no presenta arañazos, picaduras ni pulido irregular. |
| Conciliación de cantidades | Número de lotes de producción frente a orden de trabajo | El recuento real coincide con la cantidad prevista; no hay unidades que falten ni de más sin contabilizar |
El enfoque de Suncor, que exige la realización de una secuencia definida de doble inspección antes de que el material se presente para su inventario, ilustra esta lógica en la fase de entrada: ninguna prueba por sí sola da el visto bueno al material, y la autorización definitiva se produce al completarse la secuencia completa, no al superar ninguna prueba individual. El mismo principio se aplica a la autorización de los productos terminados, adaptado a las categorías de evidencia adecuadas a las especificaciones del producto.
El error que hay que evitar es considerar la conciliación de cantidades como un mero trámite. Una discrepancia en el recuento durante la inspección final —un número de unidades superior o inferior al previsto en la orden de trabajo— suele indicar que algunas unidades se separaron durante el mecanizado o el pulido sin que se registraran formalmente en el lote. Si esas unidades se desecharon de manera informal, el registro del lote subestima la tasa de defectos. Si se apartaron y posteriormente se añadieron a otro lote, los límites del lote dejan de ser fiables. Cualquiera de estos resultados socava la decisión de liberación. La conciliación de cantidades no es una carga administrativa; es la comprobación que confirma que los límites del lote utilizados en todos los demás registros representan realmente la misma población de piezas. Si estás revisando la documentación de calidad de un proveedor OEM antes de realizar un pedido al por mayor, la lógica de la conciliación —o su ausencia— suele ser la señal más clara de la seriedad con la que se mantiene la integridad del lote a lo largo de todo el proceso. Para obtener orientación más detallada sobre cómo evaluar los sistemas de calidad de los proveedores antes de comprometerte con la producción en serie, el artículo sobre la evaluación de proveedores trata con más detalle la evaluación previa al pedido.
Un control de calidad eficaz de los herrajes para barandillas de los fabricantes de equipo original (OEM) depende de que la identidad del lote que se registra en la recepción de material pueda rastrearse, sin ambigüedades, hasta la etiqueta del SKU acabado, y de que la decisión de aprobación se base en las pruebas recopiladas en cada fase del proceso, en lugar de basarse únicamente en un resumen de la inspección final. Las deficiencias prácticas rara vez residen en la capacidad de realización de pruebas, sino en la continuidad de los identificadores entre departamentos y en si el proceso de aprobación está diseñado para exigir la conciliación o simplemente para permitirla.
Antes de comprometerse con un programa OEM o de auditar a un proveedor existente, la evaluación más directa consiste en solicitar un rastreo inverso de un lote completado: partiendo de la referencia (SKU) final, seguir el identificador del lote hacia atrás a través de los registros de pulido, las órdenes de trabajo de mecanizado y los registros de inspección de entrada hasta llegar al certificado original de la fábrica o a la documentación de entrega del proveedor. Allí donde el rastreo se interrumpa, requiera una búsqueda manual o dependa de la memoria individual en lugar de traspasos documentados, ahí radica el riesgo real del sistema de calidad —y el punto en el que una futura reclamación sobre el terreno o una auditoría de clientes encontrará su primer obstáculo—.
Preguntas frecuentes
P: ¿Qué ocurre si mi proveedor OEM no puede garantizar la trazabilidad por lotes desde la materia prima hasta el SKU terminado?
R: No todos los proveedores necesitan una trazabilidad completa del número de lote, pero la ausencia de la misma aumenta su exposición a retiradas de productos a gran escala si se produce un fallo en el campo. Como medida de seguridad mínima, exija informes de ensayo certificados de fábrica (químicos y mecánicos) por lote, vinculados al lote entregado, y defina contractualmente quién asume los costes de reelaboración, desechos y retirada cuando un defecto del material pase desapercibido. Esto limita su riesgo financiero incluso sin una cadena de identificadores digitales ininterrumpida en todas las fases de producción.
P: ¿Qué medidas correctivas inmediatas debo tomar si falla un seguimiento inverso de una referencia (SKU) terminada?
R: Ponga en cuarentena cualquier producto terminado que dependa del enlace de identificación roto y suspenda la salida de ese lote hasta que se subsane la deficiencia. A continuación, identifique todos los puntos en los que se crea un nuevo número de trabajo, código de turno o lote de inspección, y establezca un registro documentado de la correspondencia como paso obligatorio antes de que el material pase a la siguiente fase. Corregir el proceso en los puntos de traspaso evita que el siguiente lote de producción corra el mismo riesgo.
P: ¿Es necesaria la trazabilidad completa del lote para los sistemas de barandillas de interior que nunca estarán expuestos a entornos corrosivos?
R: No, el nivel de trazabilidad puede adaptarse a la gravedad de las consecuencias del fallo. En el caso de barandillas secas, de interior y no estructurales, en las que el riesgo principal es el aspecto estético, puede ser suficiente con registrar el número de lote del proveedor en el momento de la recepción y vincularlo a su pedido, sin necesidad de incluirlo en todos los registros de mecanizado y pulido. Sin embargo, si los herrajes son portantes o están sujetos a normativas estructurales, debe aplicarse la identificación completa del lote, independientemente del entorno.
P: ¿Cómo puedo determinar si el coste de los ensayos de XRF y de niebla salina en la inspección de entrada está justificado para mi proyecto?
R: Justifica el coste comparándolo con el gasto probable que supondría un solo fallo por corrosión en la obra —retirada, sustitución, mano de obra y daños consecuentes—. En proyectos con garantía prolongada y altos costes de instalación, como los balcones de rascacielos costeros, las pruebas iniciales suelen resultar casi siempre más baratas que una sola reclamación. En el caso de una pequeña terraza residencial de fácil acceso y con una garantía corta, puedes aceptar el certificado de fábrica del proveedor y basarte únicamente en comprobaciones visuales y dimensionales.
P: ¿Es este riguroso proceso de control de calidad viable para pedidos de pequeño volumen o proyectos puntuales?
R: El proceso completo está diseñado para volúmenes de producción de fabricantes de equipo original (OEM); en el caso de un proyecto único o un pedido pequeño, adaptarlo significa centrarse en la certificación de los materiales entrantes en lugar de crear un laboratorio propio. Abastécete de fabricantes que ya apliquen los controles de calidad descritos y solicita la documentación específica de cada lote, en lugar de intentar reproducir tú mismo los ensayos de XRF o de niebla salina. Si compras a través de un distribuidor, utiliza esa documentación como tu principal filtro de calidad.