¿Qué dimensiones de un plano de herrajes para barandillas determinan realmente si una inspección detecta un problema real de ajuste o de carga, y cuáles solo suponen un trámite burocrático más? Esta pregunta es importante porque el mismo poste, soporte o abrazadera fabricado puede superar una comprobación superficial y, aun así, fallar in situ al entrar en contacto con el cristal, el cable o un tubo adyacente. La respuesta depende de clasificar las dimensiones según la función que controlan, no por costumbre ni por lo que figure en una plantilla.
Dimensiones que determinan el ajuste, la transferencia de carga, la alineación o el acceso para la instalación
| Función de control | Pregunta sobre la dimensión crítica |
|---|---|
| Ajustado al cuerpo | ¿Determina esa dimensión si caben las interfaces de hardware mencionadas? |
| Transferencia de carga | ¿Influye la dimensión en la transferencia de carga a través de los elementos de fijación mencionados? |
| Alineación | ¿Determina la dimensión la alineación necesaria? |
| Rango de ajuste | ¿Determina la dimensión el rango de ajuste disponible? |
| Acceso a la instalación | ¿El control de dimensiones es necesario para la instalación? |
Una cota merece especial atención en la inspección cuando controla algún aspecto del que depende el montaje: si dos piezas encajan entre sí, si la carga se transmite correctamente de un componente al siguiente, si los herrajes instalados se encuentran en la alineación requerida, si una conexión ajustable tiene el rango que exigen las condiciones de la obra, o si un instalador dispone del acceso físico necesario para completar la conexión. Las cotas que no afectan a ninguno de estos aspectos pueden aparecer igualmente en un plano, pero tratar todas las cotas como si fueran igualmente críticas diluye el esfuerzo de inspección y dificulta la detección de aquellas que realmente importan.
El ajuste de acoplamiento depende de cómo encajan dos superficies o elementos, por lo que la dimensión determinante es aquella que establece dicho acoplamiento, ya sea el diámetro interior de un orificio, el diámetro exterior de un tubo o la profundidad de asentamiento de una brida. Cuando un componente está diseñado para encajarse de forma telescópica, fijarse mediante sujeción o asentarse contra otro, la dimensión crítica es aquella que determina el contacto o el juego en esa interfaz, y no una longitud total ajena a ello que no influye en cómo encajan las piezas.
La transferencia de carga funciona de manera diferente. Una dimensión controla la transferencia de carga cuando su valor modifica la forma en que la fuerza se transmite desde el herraje a la estructura o de un accesorio al siguiente. El espesor de la pared de un tubo, la profundidad de acoplamiento en una unión roscada o el área de contacto en una superficie de apoyo de vidrio pueden funcionar de esta manera, dependiendo de la familia de herrajes. Cuando una cota solo afecta al aspecto o a la facilidad de manejo y no modifica la forma en que la fuerza se transmite a través de la unión, no pertenece a la categoría de transferencia de carga, aunque aparezca en la misma hoja de dibujo.
Las dimensiones de alineación establecen la posición o el ángulo que debe mantener un componente con respecto a otra pieza del sistema, como el plano que debe mantener un soporte o la posición que debe ocupar un poste con respecto a los que lo rodean. El rango de ajuste es una categoría relacionada, pero distinta: describe cuánta variación puede absorber un accesorio ajustable, lo cual es importante cuando las condiciones sobre el terreno no pueden controlarse con precisión durante la fabricación. El acceso para la instalación se refiere a si la geometría de una conexión deja espacio suficiente para la herramienta, el elemento de fijación o el movimiento de la mano que requiere el método de instalación; una cota que, por lo demás, sea correcta puede seguir planteando un problema de instalación si bloquea el acceso del que depende dicho método.
Una misma dimensión física puede pertenecer a más de una categoría en función del hardware y del montaje, por lo que el lector que la clasifique debería preguntarse qué función o funciones regula realmente esa dimensión en el diseño concreto, en lugar de dar por sentada una etiqueta fija.
Comprobaciones específicas para cada familia en cuanto a tubos, orificios, roscas, soportes, cristales e interfaces de cables
| Familia de hardware o interfaz | Comprobación de dimensiones críticas |
|---|---|
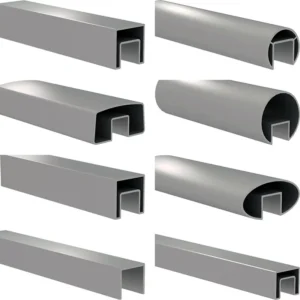
| Tubo | Diámetro y pared |
| Agujero | Ubicación |
| Hilo | Compromiso |
| Soporte | Ángulo |
| Herrajes de contacto con el cristal | Geometría de contacto con el vidrio |
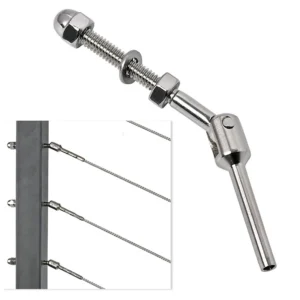
| Terminal de cable | Interfaz de terminal de cable |
Los herrajes para barandillas no constituyen una única familia de piezas con una sola lista de comprobación; se trata de varias familias de piezas, cada una con un comportamiento dimensional que las demás no comparten. Considerar que la comprobación de un tubo y la de un soporte son intercambiables, simplemente porque ambas aparecen bajo el epígrafe “herrajes para barandillas”, da lugar a lagunas en la inspección, ya que la geometría que pone en riesgo una unión de tubos no es la misma que la que pone en riesgo una superficie de contacto con el cristal o un terminal de cable.
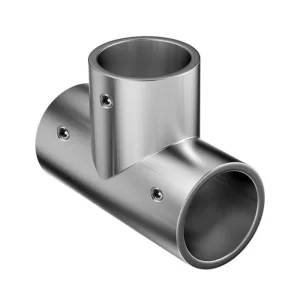
El diámetro y el espesor de la pared del tubo determinan cómo se ajusta el tubo dentro de un racor, la cantidad de material que resiste la deformación bajo sujeción o carga, y la uniformidad del tubo a lo largo de su longitud. Organización Internacional de Normalización aborda las dimensiones, tolerancias y masas convencionales de los tubos de acero inoxidable, lo que proporciona la base dimensional para la comprobación del diámetro y el espesor de la pared de los tubos; no establece la capacidad de carga de las barandillas, el acabado, la calidad de las soldaduras ni el cumplimiento de la normativa, por lo que un tubo que cumpla con este alcance dimensional sigue requiriendo una confirmación independiente de esas otras propiedades para el montaje específico.
La ubicación del orificio determina si un elemento de fijación, un pasador o un conector se alinea con su elemento de acoplamiento sin que sea necesario forzar el desalineamiento del conjunto para compensar. Un orificio que tenga las dimensiones correctas pero esté mal situado puede dar lugar a una unión que solo parezca aceptable hasta que la carga o la vibración pongan de manifiesto la desalineación.
El acoplamiento de la rosca se refiere a la longitud de la rosca que realmente soporta la unión, y no simplemente a si el elemento de fijación comienza a enroscarse. Cuando el material del elemento de fijación es acero inoxidable, ISO 3506-1 aborda las propiedades mecánicas y físicas, así como las clases de propiedades, de los elementos de fijación de acero inoxidable resistentes a la corrosión; permite verificar el grado, la clase, las dimensiones, la temperatura y el entorno de la unión, pero excluye el diseño en cuanto al par de apriete, el esfuerzo cortante, la fatiga y la soldabilidad, por lo que la idoneidad del acoplamiento para una unión específica debe confirmarse por separado, al margen del grado del elemento de fijación.
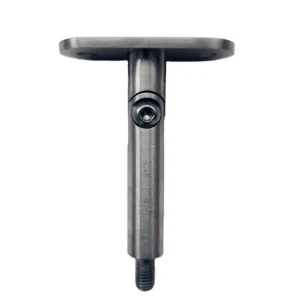
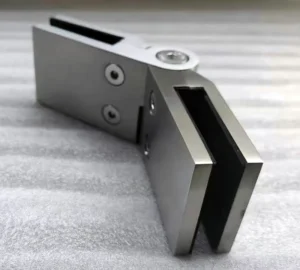
El ángulo del soporte determina si un pasamanos o un elemento de unión queda colocado en la orientación que requiere el conjunto; cualquier error de ángulo se agrava allí donde el soporte se une a una serie de varios accesorios. La geometría de contacto con el cristal en accesorios de sujeción para vidrio o de espiga determina cómo se apoya el herraje sobre el borde o la superficie del cristal, lo cual es una cuestión distinta del grosor del cristal para el que está homologado el herraje. Interfaces de terminales de cable determinan cómo encaja el extremo de un cable en su conector, lo cual depende de la geometría del terminal y no únicamente del diámetro general del cable. Cada una de estas comprobaciones requiere su propio método, ya que el modo de fallo contra el que protege es específico de esa familia.
Definiciones de referencia y tolerancia en el plano controlado
Una cota sin un punto de referencia ni una tolerancia especificados aún no constituye un requisito inspeccionable; se trata únicamente de un valor nominal. El punto de referencia establece la característica o superficie de referencia a partir de la cual se mide la cota, y la tolerancia establece el rango aceptable en torno al valor nominal. Cuando el plano de control no especifique ambos, dos inspectores pueden medir la misma pieza física desde puntos de referencia diferentes y llegar a conclusiones distintas sobre si cumple los requisitos.
La elección del punto de referencia es importante porque determina qué es lo que la medición verifica realmente. La ubicación de un orificio medida desde un borde de un soporte proporciona al inspector una información diferente a la que se obtiene al medir el mismo orificio desde la cara de montaje del soporte, aunque el orificio en sí no haya cambiado. Cuando la relación crítica del conjunto se da entre el orificio y la cara de montaje, el punto de referencia debe reflejar esa relación; un punto de referencia elegido por comodidad a la hora de dibujar, en lugar de por la interfaz determinante, puede hacer que una pieza supere la inspección y, sin embargo, no encaje correctamente en la práctica.
El ancho de tolerancia conlleva sus propias ventajas e inconvenientes. Una tolerancia estrecha aumenta la probabilidad de que una pieza inspeccionada individualmente encaje según lo previsto, pero también reduce el rango de resultados de fabricación aceptables y puede limitar lo que un proveedor puede producir sin un control adicional del proceso. Una tolerancia más amplia ofrece mayor flexibilidad en la fabricación, pero concede mayor importancia a los controles posteriores —incluidas las pruebas de montaje— para detectar aquellos casos en los que varias dimensiones cercanas al límite de sus tolerancias individuales se combinan y dan lugar a un resultado inaceptable. Cuando el plan de inspección trata la tolerancia únicamente como una línea de «aprobado» o «suspenso» sin registrar lo cerca que se encuentra una medida del límite, se pierde información que ayudaría a explicar por qué una prueba de montaje posterior falla, a pesar de que todas las dimensiones individuales hayan superado la inspección.
El plano de control —y no un plano de referencia general ni una ficha del catálogo del proveedor— es el documento que debe incluir esta información sobre puntos de referencia y tolerancias para el pedido concreto, ya que los requisitos específicos del proyecto, como los que se ilustran en estructuras tales como UFGS 05 52 00 Barandillas metálicas se definen para cada proyecto en concreto, y no de forma general; la estructura de dicho documento es un ejemplo de cómo se pueden organizar una especificación, un plano y un expediente de presentación, y no una norma que se suponga que debe seguir el proyecto del lector.
Métodos de medición adaptados a cada dimensión crítica
Una tolerancia solo controla los resultados si el método de medición utilizado para comprobarla es capaz de resolver dicha tolerancia y es coherente con la forma en que se definió la dimensión. Un método que no pueda distinguir dentro del rango de tolerancia establecido dará por buenas piezas que deberían ser rechazadas, o rechazará piezas que en realidad se encuentran dentro del rango, independientemente del cuidado con el que se hayan especificado el punto de referencia y la tolerancia.
El método debe ajustarse a la geometría que se va a medir. Una comprobación del diámetro de un tubo requiere un método que capte la redondez y la uniformidad a lo largo de toda la longitud del tubo, y no una medición en un único punto que podría pasar por alto variaciones en otras partes de la misma pieza. Una comprobación de la ubicación de un orificio depende de tomar como referencia el mismo punto de referencia que especifica el plano; medir a partir de una característica diferente, incluso una adyacente, puede dar lugar a un resultado que no refleje lo que el plano exige realmente. El acoplamiento de la rosca no se verifica de la misma manera que el diámetro de un orificio liso, ya que la cuestión relevante es cuánta longitud de rosca es realmente funcional, lo que requiere un método adecuado a esa geometría específica en lugar de una medición general de la longitud. El ángulo de un soporte, la geometría de contacto con el cristal y las interfaces de los terminales de cable plantean, cada uno de ellos, la misma cuestión: el enfoque de medición debe corresponder a la geometría real de la característica y al punto de referencia ya definido para ella, en lugar de recurrir por defecto al instrumento que se tenga a mano.
Cuando un proyecto especifica una dimensión pero no indica el método de medición, el plan de inspección debe establecer dicho método, en lugar de permitir que varíe según el inspector o el emplazamiento. Dos mediciones de la misma dimensión nominal realizadas con métodos diferentes pueden arrojar resultados numéricos distintos, incluso cuando ambos métodos sean razonables por separado, ya que cada uno de ellos conlleva sus propios supuestos de referencia y su propia capacidad para detectar pequeñas variaciones. Se trata de una decisión específica de cada proyecto que depende del equipo disponible, de la característica que se mide y de la tolerancia que debe cumplir; el comprador y el proveedor deben confirmar qué método se aplica a cada dimensión antes de que comience la inspección, en lugar de dar por sentado que cualquier método capaz de arrojar un valor numérico es equivalente a cualquier otro.
Pruebas de montaje para detectar problemas de tolerancia acumulada
| Resultado de una dimensión concreta | Resultado de la prueba de montaje | Interpretación |
|---|---|---|
| Cumple con las normas de aceptación aplicables | Cumple con la norma de aceptación del montaje específica del proyecto | El ensayo no ha detectado ningún problema de tolerancia acumulativa. |
| Cumple con las normas de aceptación aplicables | No cumple la norma de aceptación del montaje específica del proyecto | La prueba detecta un problema de tolerancia acumulada inaceptable, a pesar de que las dimensiones individuales son aceptables. |
Las comprobaciones dimensionales individuales confirman que cada pieza, considerada por separado, se encuentra dentro de la tolerancia establecida. Sin embargo, no garantizan que las piezas funcionen correctamente una vez ensambladas, ya que las tolerancias de las distintas dimensiones pueden situarse, cada una de ellas, cerca del límite de su rango aceptable en una dirección que, por sí sola, no provoque ningún fallo, pero que se agrave una vez que las piezas se ensamblen. Esta es la diferencia que una prueba de montaje permite detectar y que la inspección de una sola pieza no puede detectar.
Cuando el diámetro de un tubo se sitúa en un extremo de su tolerancia y el accesorio con el que se acopla se sitúa en el extremo correspondiente de su propia tolerancia, ambas piezas pueden ensamblarse, pero el ajuste resultante puede ser más apretado o más holgado de lo que sugería la inspección individual de cada pieza. Cuando se dan varias dimensiones cercanas al límite de este tipo a lo largo de una serie de soportes de barandilla, una disposición de orificios y los elementos de unión entre ellos, el efecto acumulativo puede provocar desalineaciones, interferencias o una trayectoria de carga que se comporte de forma diferente a lo previsto en el diseño de cada pieza por separado, aunque todas las piezas implicadas hayan superado su propia inspección.
Una prueba de montaje aborda esta cuestión combinando físicamente las piezas —o un subconjunto representativo de las mismas— y comparando el resultado del montaje con una norma de aceptación independiente definida para el conjunto, en lugar de para cualquier componente individual. Cuando el resultado de la prueba cumple dicha norma específica del conjunto, la combinación de dimensiones aceptables individualmente no ha generado un problema acumulativo para esta configuración. Cuando el resultado de la prueba no cumple dicha norma, la prueba ha revelado una acumulación de tolerancias que ninguna comprobación dimensional individual habría detectado, ya que cada dimensión que contribuía a ella era aceptable por sí sola.
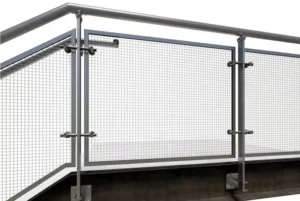
Esta distinción cobra mayor importancia cuando un conjunto incluye varias interfaces con tolerancias independientes dispuestas en serie, como por ejemplo un tramo de barandilla con múltiples conexiones entre postes y soportes o un sistema de vidrio con múltiples puntos de contacto entre las abrazaderas y el vidrio, ya que el número de dimensiones independientes en serie aumenta la probabilidad de que se combinen variaciones que, por sí solas, son pequeñas. Cuando, por el contrario, el montaje depende de una única interfaz dominante, el riesgo de que se produzca un apilamiento no detectado es menor, aunque no se elimina por el mero hecho de que haya menos interfaces implicadas. El equipo del proyecto que decida si es necesario realizar una prueba de montaje, y en qué fase de la fabricación o de la instalación in situ llevarla a cabo, debe identificar qué interfaces del montaje concreto entrañan este riesgo acumulativo antes de decidir que la prueba no es necesaria.
Normas de aceptación relacionadas con el plano de diseño, el plan de inspección y el pedido
| Fuente de aceptación | Dato que hay que comprobar |
|---|---|
| Dibujo controlado | Dimensión crítica, referencia y tolerancia |
| Plan de inspección | Método de medición y norma de aceptación |
| Pedido | Norma de aceptación específica aplicable al proyecto |
Una dimensión crítica, un valor de referencia y una tolerancia definidos, y un método de medición adecuado establecen conjuntamente qué se puede medir y cómo, pero por sí solos no determinan qué ocurre cuando se realiza la medición. Ese paso final corresponde a la norma de aceptación, y la norma de aceptación solo funciona correctamente cuando es coherente en todos los documentos que hacen referencia a ella.
El plano controlado es la fuente de la propia cota, junto con su referencia y su tolerancia. El plan de inspección es la fuente del método de medición y de la norma de aceptación que se aplica una vez realizada la medición. El pedido es la fuente de los requisitos específicos del proyecto que se aplican a esta compra en concreto, lo que puede incluir opciones, acabados o configuraciones que no son fijas en todos los pedidos que tramita el proveedor. Cuando estos tres documentos no coinciden, por ejemplo, cuando el plano indica una tolerancia y el plan de inspección hace referencia a una versión anterior o más general, el resultado de la inspección resulta ambiguo, incluso si la medición en sí se ha realizado correctamente.
Este es también el momento del proceso en el que la información que el comprador facilita sobre el proyecto se incorpora a la revisión de la oferta y la configuración por parte del proveedor. Cuando un cliente especifica el hardware para un tamaño de tubo, un grosor de vidrio o una disposición de terminales de cable concretos, proporciona datos que la revisión interna del proveedor compara con lo que realmente se puede fabricar y suministrar para ese pedido; de este modo, las inconsistencias entre lo que describe el pedido y lo que supone el plano o el plan de inspección deberían salir a la luz durante esa revisión, en lugar de después de la fabricación.
Cuando los tres documentos coinciden, la norma de aceptación se aplica sin problemas: una cota que se encuentre dentro de la tolerancia, medida según el método indicado, se acepta; una que se encuentre fuera de la tolerancia, no. Cuando un proyecto incluye familias de hardware contempladas en el material de referencia existente, como las distinciones entre tolerancia del tubo y calidad del acabado que el comprador debe confirmar al adquirir componentes de barandillas de acero inoxidable, o el pruebas relativas a los anclajes, las soldaduras, las placas de base y las tolerancias in situ Aunque estas distinciones solo son relevantes en la fase posterior a la inspección, se basan en el mismo principio subyacente: la fiabilidad de la norma de aceptación depende de la concordancia entre lo que especifica el plano, lo que mide el plan de inspección y lo que realmente exige el pedido. Un comprador que detecte una discrepancia entre estos tres documentos necesita que se resuelva antes de dar por válido el resultado de la inspección, ya que dicho resultado refleja el documento que el inspector haya seguido en cada caso, y no necesariamente el que el proyecto pretendía que fuera de aplicación.
Preguntas frecuentes
P: ¿Debería cada familia de herrajes para barandillas utilizar la misma lista de dimensiones críticas?
A: No. Selecciona las dimensiones en función de la función y la interfaz del hardware en cuestión: el diámetro y el espesor de la pared del tubo, la ubicación de los orificios, el acoplamiento roscado, el ángulo del soporte, la geometría de contacto con el vidrio y las interfaces de los terminales de cable requieren comprobaciones específicas para cada familia. Confirma qué dimensiones determinan el ajuste, la transferencia de carga, la alineación, el rango de ajuste o el acceso para la instalación en el proyecto.
P: ¿Qué información debe preparar un comprador antes de acordar un plan de inspección dimensional?
A: Elabora el plano de control con las dimensiones críticas, los puntos de referencia y las tolerancias, y luego concilíalo con los métodos de medición y las normas de aceptación que figuran en el plan de inspección y en la orden de fabricación. De este modo, las partes disponen de una base común para decidir qué se mide y qué resultado se considera aceptable.
P: ¿Es posible que unas dimensiones que, tomadas individualmente, sean aceptables den lugar a un conjunto de herrajes para barandillas inaceptable?
A: Sí. Es posible que varias dimensiones cumplan por separado sus normas de aceptación, pero que la suma de sus tolerancias impida que el conjunto cumpla la norma de aceptación específica del proyecto. Realiza una prueba de montaje cuando el acoplamiento de piezas o interfaces pueda dar lugar a este problema acumulativo.
P: ¿Establecen las normas citadas sobre tubos de acero inoxidable y elementos de fijación criterios completos de aceptación para las barandillas?
A: No. La norma ISO 1127 establece el ámbito dimensional de los tubos de acero inoxidable, mientras que la norma ISO 3506-1 aborda las propiedades mecánicas y físicas, así como las clases de propiedades, de los elementos de fijación de acero inoxidable incluidos en su ámbito de aplicación. El proyecto aún necesita sus propios requisitos aplicables en lo que respecta a las interfaces de los herrajes, el montaje y la aceptación; estas referencias, por sí solas, no establecen la carga de las barandillas, el acabado, la calidad de las soldaduras ni el cumplimiento de la normativa.
P: ¿Cómo puede un comprador evitar que el plano, el plan de inspección y el pedido se rijan por normas de aceptación diferentes?
A: Revisa los tres documentos conjuntamente antes de la inspección: el plano debe indicar cada dimensión crítica, punto de referencia y tolerancia; el plan de inspección debe especificar el método de medición y la norma de aceptación; y el pedido debe indicar la norma de aceptación específica del proyecto que sea aplicable. Resuelve cualquier discrepancia antes de utilizar el resultado para dar por aceptados los componentes.