As reclamações relacionadas a catálogos ocorrem com maior frequência na doca de recebimento. Um importador que aprova um fornecedor com base em fotos do produto e na especificação de qualidade indicada na ficha técnica muitas vezes descobre o problema real meses depois — variação no acabamento em uma única remessa, ferragens que se corroem a uma taxa inesperada em uma instalação costeira ou inconsistência dimensional que obriga a um retrabalho em campo em acessórios que deveriam ser peças de reposição diretas. O custo não se resume apenas ao frete de devolução; inclui a mão de obra já gasta, o atraso no projeto e os danos ao relacionamento com a empreiteira que instalou as peças. Preencher essa lacuna exige um processo de avaliação estruturado que comece antes da emissão do pedido de compra e se mantenha em cada etapa até que evidências mensuráveis — e não garantias de vendas — autorizem a passagem para a próxima etapa.
Evidências da fábrica além das apresentações de vendas
Um catálogo que liste produtos de marca sob o nome de outra empresa é um indício a ser analisado, não um motivo de desqualificação, mas deve suscitar uma pergunta direta: quais processos realmente ocorrem dentro dessa instalação e quais componentes vêm de fora dela? Alguns fornecedores operam modelos híbridos legítimos, montando componentes que são acabados ou fabricados em outro local, e esse arranjo pode ser inteiramente aceitável, dependendo do que o importador está adquirindo. O problema surge quando o importador presume que a produção é totalmente interna e elabora um plano de qualificação com base nessa suposição, sem verificá-la.
A etapa de verificação que a maioria dos importadores ignora é a comparação do escopo do produto que está sendo adquirido com o fluxo de produção real da fábrica. Pedir ao fabricante que explique passo a passo a sequência de produção de um SKU específico — recebimento de materiais, conformação, tratamento de superfície, inspeção dimensional, embalagem — e, em seguida, comparar essa sequência com as evidências observáveis durante uma visita à fábrica revela se a capacidade que está sendo vendida corresponde ao que a unidade realmente consegue controlar. Se um componente de encaixe ou terminal da linha de produtos for de marca de uma empresa diferente, isso é um indício para esclarecer se o fornecedor está revendendo o produto, fazendo uma marca conjunta ou subcontratando sua produção. Cada cenário tem implicações diferentes para a consistência, a rastreabilidade e a capacidade do comprador de levantar uma não conformidade.
A consequência de se ignorar essa verificação é que as constatações de auditoria, em fases posteriores do relacionamento, tornam-se mais difíceis de serem resolvidas. Se surgir uma inconsistência no acabamento após a realização de pedidos em grande volume, e a causa raiz for uma operação de polimento subcontratada da qual o importador desconhecia a existência, o caminho para a correção fica pouco claro — o fornecedor pode não ter controle direto sobre a etapa do processo em que ocorreu a falha. Identificar essa estrutura antes do primeiro pedido proporciona ao importador uma visão realista de quem é o responsável.
Acabamento do material e riscos de falhas dimensionais
A classe do material e o acabamento superficial são frequentemente especificados no catálogo, mas não são verificados em nenhum momento do processo de encomenda. É nessa lacuna que se originam as falhas por corrosão e as variações no acabamento. As orientações de um fabricante indicam que o aço inoxidável AISI 316 é recomendado para projetos ao ar livre devido à sua resistência a ambientes corrosivos — essa recomendação reflete uma consideração de projeto que deve ser levada a sério em aplicações costeiras ou em ambientes de alta umidade, e não uma exigência regulatória. O papel do importador é decidir se a aplicação justifica o uso desse material e, em seguida, confirmar, por meio de documentação, que o material que está sendo enviado é realmente o que o fornecedor alega.
A ferramenta de verificação, neste caso, é o documento de inspeção. A norma ISO 10474:2013 define tipos de certificados que estabelecem a rastreabilidade desde a siderúrgica até o processo de fabricação. Exigir um certificado 3.1 ou 3.2 — em que as propriedades do material são confirmadas por um órgão de inspeção independente ou pelo fabricante na presença de um terceiro testemunho — fornece uma ligação documentada entre o produto enviado e a fornada ou lote de origem. Sem esse documento, um importador que aceite a indicação “316 grau marítimo” em uma lista de embalagem não tem evidência no nível do processo de que o material é o que afirma ser. Materiais misturados — componentes 304 embalados junto com peças 316, seja acidentalmente ou como substituição — não serão visíveis na chegada e podem não aparecer até que a corrosão comece em condições de uso.
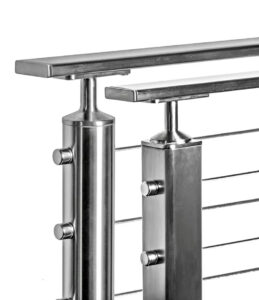
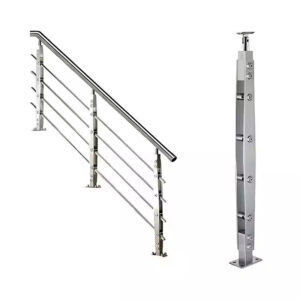
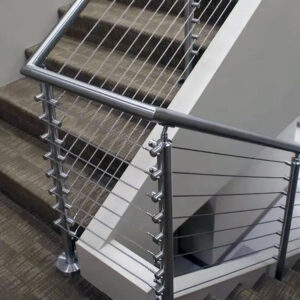
A falha dimensional segue um padrão semelhante. Tolerâncias que parecem aceitáveis em um desenho podem sofrer desvios ao longo das séries de produção quando as ferramentas se desgastam, quando um operador diferente executa o mesmo processo ou quando um lote é fornecido por um subfornecedor diferente. O modo de falha para inconsistências dimensionais em ferragens para corrimãos de cabo geralmente é detectado durante a instalação: um encaixe que não se encaixa corretamente no perfil do poste, um engate de rosca que fica frouxo ou uma extremidade do cabo que não atinge a tensão necessária antes que o encaixe encoste totalmente. Identificar esses problemas requer registros dimensionais da fábrica — não apenas um certificado atestando que a inspeção foi realizada, mas valores reais medidos que o importador possa comparar com as tolerâncias do desenho na especificação de compra.
Capacidade versus responsabilidade por processos especializados
Um fabricante de grande porte pode ser capaz de atender a um pedido de 10.000 unidades dentro do prazo de entrega que um fornecedor menor não consegue cumprir. Essa vantagem de capacidade é real e pode ser importante para um importador que lida com cronogramas de projeto apertados. Mas a capacidade, por si só, não indica domínio do processo e, para certos tipos de produtos e requisitos de acabamento, os dois aspectos não são intercambiáveis.
Um fornecedor especializado, cuja produção está organizada em torno de uma categoria específica de produtos — ferragens para corrimãos de cabo, por exemplo —, frequentemente demonstra domínio do processo por meio das opções técnicas que pode oferecer. Considere um fabricante que oferece opções de montagem com cravação no local, cravação na fábrica e montagem de cabos sem cravação: essa variedade indica que a unidade tomou decisões deliberadas sobre a capacidade do processo para atender a diferentes necessidades de aplicação. Um importador que esteja avaliando esse fornecedor pode analisar cada opção para entender onde estão os limites de tolerância, como seria o modo de falha caso uma cravação em campo fosse feita incorretamente e qual é o processo de resposta do fornecedor quando um componente apresenta desempenho fora das especificações. Esse tipo de conversa técnica é mais difícil de se ter com um fabricante geral de alto volume, cuja linha de produtos abrange dezenas de categorias não relacionadas entre si.
A desvantagem é que o controle mais rigoroso do processo por parte de um especialista nem sempre se adapta aos volumes de que um importador em crescimento precisa. A questão a ser avaliada não é qual modelo é melhor, mas qual modelo se adequa ao perfil atual de abastecimento do importador e aos requisitos específicos de acabamento e dimensões dos produtos que estão sendo adquiridos. Uma grande fábrica com acabamento superficial inconsistente no aço 316 de grau marítimo representa um risco diferente daquele de um especialista que não consegue absorver um aumento no volume de 50%. Ambos são riscos reais; nenhum deles pode ser avaliado a partir de um catálogo.
Para os importadores que adquirem acessórios para cabos de grau marítimo, a decisão sobre a responsabilidade pelo processo é particularmente relevante porque acessórios para cabos de aço inoxidável na classe 316 para uso marítimo exigem um controle consistente tanto na fase de produção de materiais quanto na de acabamento — duas etapas do processo que um fabricante em geral pode distribuir entre departamentos distintos ou subcontratados, com verificação cruzada limitada.
Transformando as constatações da auditoria em controles de compras
A parte mais difícil de uma auditoria de fábrica não é identificar as observações — é incorporá-las às especificações de compra de forma que possam funcionar como critérios de aprovação em pedidos futuros. Uma constatação de auditoria que permanece apenas como uma observação narrativa (“o fornecedor apresenta rotulagem inconsistente nos tipos de ferragens”) não tem função de fiscalização. Quando traduzida em um controle de compra (“cada pedido de compra deve identificar os componentes por função — extremidade de tensionamento ou extremidade terminal — e as listas de embalagem devem separá-los de acordo”), ela se torna algo que pode ser verificado no recebimento sem a necessidade de reabrir o relatório de auditoria.
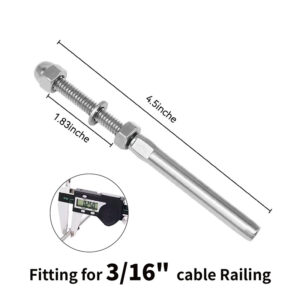
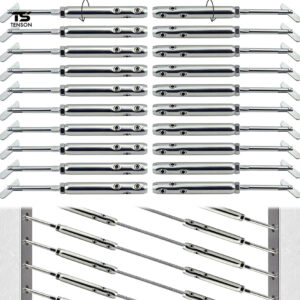
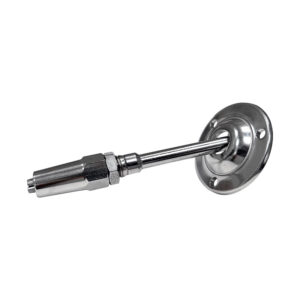
A distinção entre ”tensionamento” e ”extremidade terminal” ilustra isso diretamente. Alguns fabricantes diferenciam entre acessórios projetados para aplicar tensão a um trecho de cabo e acessórios projetados para fixar uma extremidade, sem função de tensionamento. Essa distinção é importante para a correção da instalação, mas também para as especificações de compra: se ambos os tipos aparecerem no mesmo item da lista de compras ou chegarem sem identificação na mesma embalagem, o instalador terá que separá-los no local, o que introduz um risco de erro. Vincular a observação da auditoria — “o fornecedor utiliza taxonomia funcional para acessórios de cabos” — a um controle de compra — “os itens da ordem de compra devem separar os acessórios de tensionamento dos terminais; a lista de embalagem deve confirmar as quantidades por tipo” — cria um ponto de verificação que não requer uma nova visita à fábrica para ser cumprido.
A norma ISO 9001:2015 fornece uma estrutura de processos que orienta como um fornecedor deve documentar, tratar e resolver não conformidades, o que a torna uma referência útil ao avaliar se o sistema de ações corretivas de um fabricante é funcional, e não meramente superficial. Mas o teste prático para um importador é mais simples: apresentar uma constatação de não conformidade de um pedido anterior e pedir ao fornecedor que explique o que aconteceu, qual foi a causa raiz e o que mudou no processo. A resposta a essa pergunta revela mais sobre a capacidade corretiva do fornecedor do que qualquer manual de qualidade.
Para obter um contexto mais amplo sobre como estruturar a avaliação de fornecedores antes de um primeiro compromisso de compra em grande volume, a abordagem descrita em Como avaliar um fornecedor de corrimãos de aço inoxidável antes de fazer seu primeiro pedido em grande quantidade oferece uma estrutura de pré-venda compatível.
Critérios de liberação provisória para importadores
Um pedido de teste não serve para verificar se o fornecedor é capaz de enviar o produto. Serve para verificar se o fornecedor consegue atender de forma consistente aos critérios de aceitação que o importador definiu por escrito antes da realização do pedido. Sem um plano de aceitação por escrito, o pedido de teste passa a ser uma decisão discricionária no momento do recebimento — e essas decisões discricionárias tendem a pender para a aceitação da remessa, pois a alternativa é um atraso.
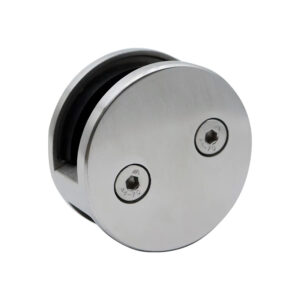
O plano de aceitação deve identificar o que será medido, qual é a faixa aceitável e qual é o processo de decisão de liberação caso algum critério não seja atendido. O acabamento superficial é uma área em que é possível estabelecer um critério mensurável: um fornecedor que especifica um acabamento fosco de grão 180 em aço inoxidável 316 de grau marítimo forneceu um limite que pode ser utilizado como referência no plano de aceitação e verificado nas peças recebidas por meio de um comparador de superfícies ou perfilômetro. Esse valor específico provém da especificação de um fornecedor e não é um padrão do setor, mas ilustra exatamente o tipo de parâmetro que deve constar em um plano de aceitação por escrito, em vez de ser deixado à aproximação visual no momento do recebimento. Se o plano de aceitação indicar “acabamento liso”, não há como rejeitar uma remessa que chegue com um nível de granulação diferente. Se indicar “granulação 180 fosco, verificado em relação à amostra de referência acordada”, a decisão de recebimento fica estruturada.
A documentação do material deve ser uma condição para a liberação, e não um item a ser verificado posteriormente. Exigir que certificados de inspeção em conformidade com a norma ISO 10474:2013 acompanhem a remessa — antes que ela seja liberada no recebimento — evita que o importador aceite o produto e tenha que correr atrás da documentação posteriormente. Registros dimensionais, confirmação do acabamento e identificação funcional correta dos tipos de ferragens (extremidades de tensionamento identificadas e contadas separadamente das extremidades terminais) completam os critérios de liberação. Se algum critério não for atendido, o plano de aceitação deve especificar se a remessa será retida, devolvida ou aceita sob uma concessão, acompanhada de uma ação corretiva documentada por parte do fornecedor. O valor do pedido de teste está em gerar esse primeiro conjunto de dados reais em relação aos critérios escritos — e não em confirmar que o produto chegou.
A implicação prática dessa sequência de avaliação é que a maior parte da proteção que ela oferece ocorre antes da emissão de um pedido em grande volume. Lacunas nas evidências de fábrica, deficiências na documentação de materiais e inconsistências no acabamento podem ser corrigidas na fase de qualificação; elas se tornam onerosas depois que a instalação já tiver começado. O importador que inicia a auditoria sem um plano de aceitação por escrito, ou que avança para um pedido experimental antes de definir os critérios de liberação, está comprimindo a avaliação em uma etapa em que o custo da rejeição é mais alto e a margem de manobra para agir com base nas constatações é menor.
Antes de fechar contrato com um fornecedor, confirme três aspectos independentemente dos materiais de vendas: quais processos a fábrica realmente controla internamente, qual é o rastro de documentação existente desde o recebimento de materiais até os produtos acabados e se o histórico de ações corretivas do fornecedor reflete um sistema de resposta eficaz ou apenas um sistema burocrático. Essas três verificações não garantem uma relação de importação bem-sucedida, mas definem um padrão mínimo abaixo do qual as evidências de qualificação não devem ficar.
Perguntas frequentes
P: Como posso avaliar o controle real dos processos de uma fábrica se não for possível realizar uma visita ao local?
R: A avaliação remota funciona, mas exige a substituição de evidências observáveis pela documentação solicitada. Peça ao fornecedor que apresente um fluxo de processo passo a passo para um SKU específico — incluindo quais etapas ocorrem internamente e quais são terceirizadas — e, em seguida, solicite certificados de inspeção ISO 10474 para o material, registros de medição dimensional de lotes de produção recentes e fotos ou vídeos da estação de acabamento em comparação com uma referência de granulometria acordada. Se o fornecedor não puder apresentar essas evidências, considere a falta de visibilidade como um risco e avalie a possibilidade de realizar um lote de amostras pago menor antes de qualquer pedido experimental.
P: Após um pedido de teste bem-sucedido que atenda a todos os critérios de aceitação, qual é o próximo passo antes de fazer um pedido de produção em grande escala?
R: Inclua o plano de aceitação aprovado no contrato de compra e estabeleça um processo de monitoramento periódico, e não apenas uma verificação pontual. Documente a amostra de referência, os requisitos de certificação de materiais, os registros dimensionais e as convenções de rotulagem funcional acordadas durante o teste. Em seguida, especifique que todas as remessas a granel subsequentes serão liberadas com base nos mesmos critérios, com a frequência das verificações aleatórias ou inspeções por terceiros acordada previamente. Isso evita que a fábrica se desvie dos padrões após a aprovação do primeiro pedido.
P: E se a fábrica não puder fornecer certificados de inspeção conforme a norma ISO 10474 — ainda assim posso utilizar a abordagem de avaliação?
R: Sim, é possível, mas o ônus da prova material recai inteiramente sobre sua própria inspeção de recebimento. Sem a rastreabilidade certificada pela usinagem, o quadro de avaliação continua se aplicando à responsabilidade pelo processo, aos registros dimensionais e à precisão da embalagem. No entanto, para preencher a lacuna relativa à qualidade do material, você deve incluir ensaios destrutivos (como análise por XRF ou testes de corrosão) em amostras aleatórias de cada remessa e incorporar isso aos seus critérios de liberação. Se os registros dimensionais também estiverem ausentes, você precisará medir por conta própria uma amostra estatisticamente significativa, o que pode anular a vantagem de custo de um fornecedor menos formal.
P: Como posso decidir se um fabricante geral de grande porte ou um especialista em um segmento específico é a opção mais segura para o meu pedido de ferragens para corrimãos de cabo?
R: Escolha com base no modo de falha que seu projeto menos pode suportar. Se o atraso na entrega de grandes quantidades for o principal risco, uma fábrica de grande porte com capacidade comprovada pode ser mais segura — desde que você possa impor controles de acabamento e de materiais por meio das especificações de compra. Se a consistência do acabamento e a precisão dimensional essencial para a instalação forem inegociáveis, um especialista com domínio comprovado do processo (por exemplo, um fornecedor que ofereça opções de montagem de cabos com estampagem em campo, estampagem em fábrica e sem estampagem) costuma ser a opção mais segura, pois seu sistema é construído em torno dessas tolerâncias exatas. Use as evidências da inspeção do processo e da auditoria, e não a variedade do catálogo, para fazer a comparação final.
P: Vale a pena todo esse processo de avaliação para um pedido de importação de pequeno volume ou para uma primeira importação?
R: O processo é adaptado à escala, mas não deve ser totalmente ignorado. Mesmo para um pedido pequeno, solicite os mesmos três itens comprovativos — etapas de produção interna, certificados de inspeção de materiais e um exemplo de ação corretiva — antes do envio. O custo de omitir essas verificações inclui a mistura de materiais, incompatibilidade dimensional e variação no acabamento, problemas que são muito mais caros de resolver após a entrega do que as poucas horas gastas na avaliação. Somente para aplicações internas realmente de baixo risco e não críticas é que uma verificação meramente visual pode ser aceitável; qualquer pedido que represente um compromisso com o cliente ou uma especificação repetível merece um plano de aceitação por escrito, independentemente do volume.