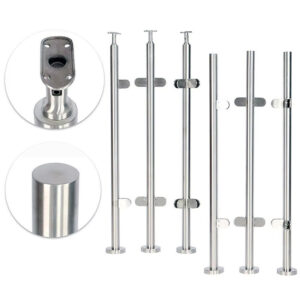
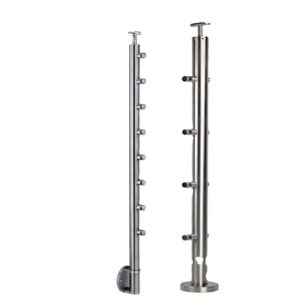
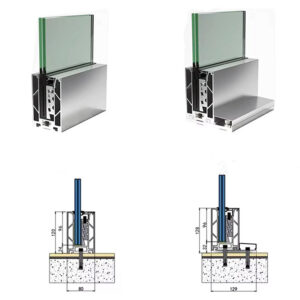
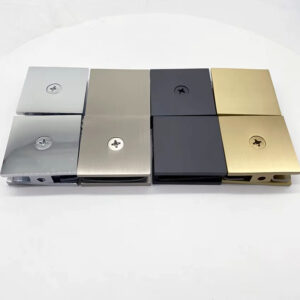
نادرًا ما تظهر عيوب قطع تركيب الدرابزين الزجاجي قبل الشحن في شكل كسر واضح. بل تظهر على شكل براغي ذات خيوط غير مطابقة مقترنة بأجسام تثبيت صحيحة، أو حشوات سيليكون مقطوعة لسمك زجاج مختلف، أو مشابك ذات تشطيب ساتاني مختلطة مع شحنة من المشابك ذات التشطيب المصقول — ولا يؤدي أي من هذه العيوب إلى إصدار تنبيه شحن، لكنها جميعًا تعطل عملية التركيب بمجرد تخصيص قطع التثبيت لمناطق محددة. ولا تكمن التكلفة في سعر الوحدة للجزء المعيب؛ بل في تكاليف شحن البدائل، ووقت تعطل عمل المُركِّب، والتأثير على الجدول الزمني لمشروع كان قد تم التجهيز فيه بالفعل لتركيب الزجاج. نقطة الفحص التي تمنع حدوث ذلك هي عملية فحص منظمة قبل الشحن تحاكي حالة تجميع الأجزاء الفعلية بدلاً من التعامل مع كل مكون على أنه رمز منتج (SKU) منفصل. وبنهاية هذه المقالة، سيكون لديك أساس أوضح للحكم على نقاط الفحص التي لا يمكن التنازل عنها، والأماكن التي تشكل فيها العينات خطرًا على استقرار العملية، والثغرات في الوثائق التي يمكن أن تعطل المشروع عند مرحلة الترخيص أو الفحص النهائي حتى عندما تكون الأجزاء نفسها صحيحة من حيث الأبعاد.
يجب أن تحاكي عملية الفحص سيناريو استخدام الأجهزة في المشروع
يتمثل الخطأ الشائع في فحص ما قبل الشحن في فحص المكونات بشكل فردي بدلاً من فحصها كوحدة مجمعة. فقد يجتاز جسم المشبك فحص الأبعاد بشكل منفرد، في حين أن الحشية المرفقة معه مصممة لسمك زجاج اسمي مختلف — وهو عدم توافق لن يظهر إلا عندما يحاول المُركِّب إحكام ربطه على زجاج بسمك 12 مم، فيكتشف إما وجود فراغ في القبضة أو ملامسة الزجاج دون تغطية من الحشية. يجب أن يحاكي إعداد الفحص مسار الحمل فعليًّا: قم بتركيب الأجزاء المعدنية على سطح تمثيلي، واستخدم سماكة الزجاج الفعلية للمشروع (أو كتلة قياس معايرة بتلك السماكة)، وقم بتركيب الحشية، ثم قم بتثبيت المثبت وفقًا لنطاق عزم الدوران المحدد. هذا معيار تخطيطي، وليس متطلبًا قياسيًّا رسميًّا، ولكنه الشرط الوحيد الذي يمكن من خلاله اكتشاف حالات عدم الملاءمة، وعدم اتساق ضغط الحشية، وعمق انغماس الخيوط قبل الشحن.
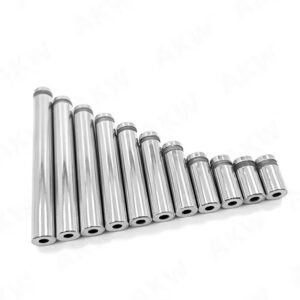
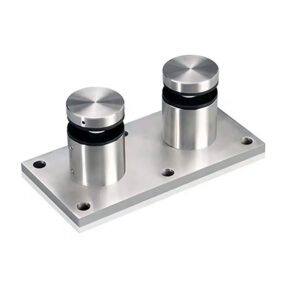
كما تكشف محاكاة حالات الاستخدام عن مشكلات التوافق التي لا يمكن لأي فحص فردي للكومبوننتات اكتشافها. حنفيات زجاجية شديدة التحمل ويجب فحص هذه المكونات ومعدات التثبيت المقترنة بها معًا مقارنةً بالنمط الفعلي للوحة القاعدة وتباعد مسامير التثبيت الواردة في رسومات المشروع — وليس فقط مقارنةً بالأبعاد العامة للمنتج. وعندما يتعامل الفحص مع المكونات كنظام مُجمَّع في ظل ظروف المشروع، تزداد بشكل كبير احتمالية اكتشاف أي عدم توافق في المصنع بدلاً من الموقع. ويُعد هذا التغيير في نقطة الاكتشاف الهدف الأساسي لأي فحص قبل الشحن يستحق الوقت المخصص له.
نقاط الفحص المتعلقة بالأبعاد، والخيوط، والحشيات، والتشطيب
كان من الممكن اكتشاف معظم العيوب الأبعادية التي وصلت إلى الموقع في المصنع باستخدام أدوات أساسية وتسلسل محدد لعمليات الفحص. وتكمن المشكلة في أن فرق الفحص، تحت ضغط الوقت، تميل إلى الاعتماد بشكل تلقائي على الفحوصات البصرية، التي تكتشف الخدوش السطحية والتباينات الواضحة في التشطيب، لكنها تغفل حالة الخيوط، ومطابقة أبعاد الحشيات، وانحراف سماكة الزجاج — وكلها أمور تتطلب استخدام الفرجار، أو مقاييس الخيوط، أو مفتاح عزم الدوران بدلاً من الاعتماد على التقييم البصري وحده. يُعد عزم ربط المثبتات نمطًا خاصًا من أنماط الفشل يتخذ اتجاهين متميزين: فالإحكام الناقص يترك الوصلات الهيكلية دون مستوى التثبيت التصميمي، بينما الإحكام المفرط في التجميعات الملامسة للزجاج ينطوي على خطر تشقق اللوحة عند نقطة التثبيت أو تلف الخيوط في جسم الوصلة. ولا يُعد أي من هذين النمطين من الفشل أمرًا حتميًا في كل الحالات، بل يمكن منعهما بشكل مباشر في مرحلة الفحص عند التحقق من عزم الدوران مقارنةً بالنطاق المحدد من قبل الشركة المصنعة.
غالبًا ما يُنظر إلى حالة الحواف وسلامة وصلات مانع التسرب على أنها مجرد فحوصات جمالية، لكنها تنطوي على عواقب هيكلية وأمنية. فقد تشكل حافة الزجاج غير المُشطبة التي تجتاز الفحص البصري تحت إضاءة المستودع خطرًا أثناء المناولة في موقع التركيب، وستفشل في اجتياز فحص التشطيب تحت الضوء المباشر. تشكل الفجوات في مادة السد حول القواعد مسارات لتسرب الرطوبة، مما يضر بالأداء على المدى الطويل، لا سيما في التطبيقات الخارجية أو الساحلية حيث يتم تحديد استخدام قطع تثبيت من الدرجة 316 خصيصًا بسبب الطبيعة التآكلية للبيئة — فاستخدام الدرجة الخاطئة، أو عدم التحقق من مطابقة الدرجة لشهادة المواد، يؤدي إلى عطل مؤجل لا يمكن لأي فحص إصلاحه بعد الشحن.
| منطقة نقطة التفتيش | المتطلبات / الحد الأدنى | المخاطر في حالة عدم الوفاء بالالتزامات |
|---|---|---|
| سُمك الزجاج | ما لا يقل عن 1/4 بوصة (6.4 مم) لكل وحدة IBC؛ يجب التحقق من ذلك باستخدام الفرجار مقارنةً بالمخططات المعتمدة | فشل التركيب في الموقع؛ عدم الامتثال للمعايير |
| ملصق الزجاج الآمن | دائم، وواضح، ويتضمن اسم الشركة المصنعة، ونوع الزجاج، وسماكته، وإشارة إلى معيار ANSI Z97.1 أو لائحة CPSC 16 CFR 1201 | رفض الرمز، رفض الشحنة |
| درجة جودة المعدات (الفولاذ المقاوم للصدأ) | تناسب التعرض للظروف البيئية؛ استخدم الفولاذ 316 المخصص للاستخدامات البحرية في الظروف الساحلية أو المسببة للتآكل | التآكل المبكر، تعطل الدرابزين |
| عزم دوران السحابة | عزم الدوران للبراغي/الصواميل وفقًا لمواصفات الشركة المصنعة؛ تجنب الإفراط في الشد أو عدم الشد الكافي | ضعف هيكلي أو كسر الزجاج/انزلاق الخيط |
| حالة حافة الزجاج | الحواف مُشذبة أو مصقولة لإزالة الحواف الحادة | خطر على السلامة، فشل في فحص الجودة النهائية |
| مفاصل مانعة للتسرب | لا توجد فجوات أو ثقوب حول قواعد التثبيت ونقاط التثبيت | تسرب الرطوبة، تلف مادة العزل |
| تركيب الزجاج الرقائقي | طبقتان زجاجيتان على الأقل من نفس السماكة مع طبقة فاصلة معتمدة | فشل السلامة الهيكلية |
متطلبات ملصقات الزجاج الآمن هي معايير رقابية مرتبطة بالمعيار ANSI Z97.1 واللائحة CPSC 16 CFR الجزء 1201، ويؤدي غيابها أو عدم وضوحها في المصنع مباشرةً إلى رفض المشروع في الموقع — وهي نتيجة لا يمكن حلها عن طريق تقديم شهادة المطابقة بأثر رجعي في معظم إجراءات مراجعة المخططات.
التحكم في المخاطر عن طريق أخذ العينات مقابل الفحص الشامل
يُعد الاختيار بين أخذ العينات والفحص الشامل قرارًا يتعلق بإدارة المخاطر يعتمد على حجم الطلب، ومدى أهمية المكونات، واستقرار عمليات المورد التي تم التحقق منها — وليس تفضيلًا للسرعة أو توفير التكاليف. فالفحص الشامل لكل وحدة يعزز الكشف عن العيوب، لكنه يضيف مهلة زمنية قابلة للقياس، وقد لا يكون عمليًّا من الناحية التشغيلية بالنسبة للشحنات ذات الحجم الكبير من المكونات الهيكلية مثل القضبان الأساسية أو مثبتات الأعمدة. تقبل عملية أخذ العينات احتمالية مرور العيوب الخاضعة للرقابة الإحصائية، وهو نهج مشروع عندما تكون مراقبة عمليات المورد موثقة ومستقرة. وتكمن الفجوة في معظم العلاقات مع المشترين في أن استقرار العمليات يُفترض بدلاً من التحقق منه: فقد يكون المورد الذي سلم ثلاث شحنات خالية من العيوب قد أدخل تغييرًا في الأدوات أو دفعة جديدة من المواد الخام بين تلك الشحنات والطلب الحالي، ولن تكتشف خطة أخذ العينات التي تمت معايرتها وفقًا للعملية السابقة هذا التغيير.
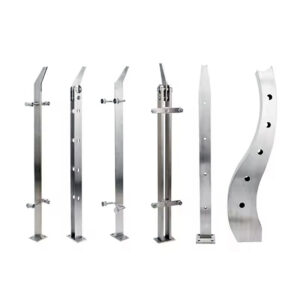
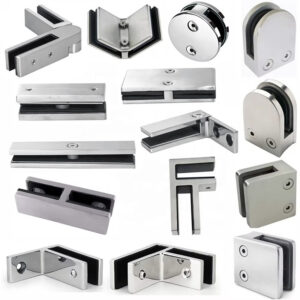
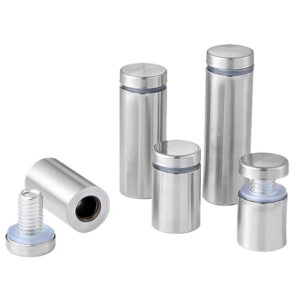
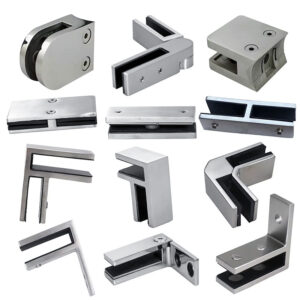
بالنسبة للمكونات التي تتلامس مباشرة مع الهيكل أو الزجاج — مشابك زجاجية شديدة التحمل, ، وألواح قاعدة الصنابير، والألواح الزجاجية المصفحة — حيث إن مخاطر وصول وحدة واحدة معيبة إلى الموقع أعلى مقارنةً بقطع الزخرفة الثانوية أو أغطية التثبيت، مما يبرر تشديد كثافة أخذ العينات أو الانتقال إلى الفحص الكامل لتلك البنود المحددة حتى ضمن شحنة مختلطة أكبر. ويتمثل النهج العملي في تصنيف كثافة الفحص حسب مدى أهمية المكونات: أخذ عينات بشكل أكثر صرامة أو إجراء فحص شامل للعناصر المتعلقة بمسار الحمل والعناصر الملامسة للزجاج، وأخذ عينات وفقًا لمعيار AQL القياسي للأجزاء غير الهيكلية، وإجراء فحوصات عشوائية بصرية على التغليف ووضع العلامات. وتعمل هذه البنية المتدرجة على التحكم في المخاطر دون معاملة كل مكون على أنه ذو أهمية متساوية — وهو ما يؤدي، في ظل ضغوط الوقت، إلى إرهاق الفاحصين ويقلل من موثوقية الفحص نفسه.
تخصيص المناطق قبل وصول العيوب إلى الموقع
أغلى عيب هو ذلك الذي يتم اكتشافه بعد أن تكون الأجهزة قد تم فرزها وتجهيزها حسب منطقة المشروع. فما أن يتم تخصيص دفعة ذات تشطيبات مختلطة لمستوى ارتفاع معين، أو يتم وضع مجموعة حشيات غير مطابقة في صندوق مخصص لسلسلة معينة من الألواح، يتطلب التصحيح إصدار أمر استبدال وإعادة فرز المواد التي أصبحت الآن مخصصة جزئيًا — وفي بعض جداول المشروع، يؤثر هذا التأخير على الأعمال اللاحقة، وليس فقط على تركيب الدرابزين نفسه. يُعد تخصيص المناطق قبل شحن البضائع إحدى طرق الاحتواء التي تقلل من هذا الخطر: حيث يتم فرز قطع التثبيت وفحصها والتأكد من مطابقتها للكميات والمواصفات الخاصة بكل منطقة قبل تعبئتها حسب المنطقة، بحيث يظل أي عيب يتم اكتشافه في هذه المرحلة مشكلة تخص المصنع وليس مشكلة لوجستية في موقع العمل.
التفصيل التشغيلي الذي يجعل هذا الإجراء فعالاً هو سلامة وضع الملصقات على مستوى المنطقة، وليس على مستوى الشحنة فحسب. فملصقات الصناديق التي تتضمن مرجع المنطقة ونوع المكون ودرجة جودة الأجهزة والكمية تتيح لفرق الاستلام في الموقع التحقق من التخصيص دون الحاجة إلى فتح كل صندوق. وعندما يكتشف فحص الاستلام تبايناً في الملصقات، يمكن حل المشكلة بالرجوع إلى سجل الفحص المصنعي — وهو ما لا يكون ممكناً إلا إذا تم إنشاء سجل الفحص في مرحلة الفرز حسب المنطقة. وبدون هذا السجل، يتحول التباين الموجود في الموقع إلى غموض حول ما إذا كانت المشكلة عيبًا في المصنع، أو خطأً في التعبئة، أو خطأً في الاستلام، ويستغرق حل هذا الغموض وقتًا بغض النظر عن التفسير الصحيح. وتتمثل فائدة الفحص ووضع العلامات على مستوى المنطقة في احتمال تقليل التعرض للعيوب في المراحل اللاحقة، وليس في الوقاية المضمونة — لكن تكلفة تنفيذها في المصنع أقل بكثير من تكلفة حل أي سيناريو من السيناريوهات التي صُممت لمنعها.
الموافقة على الشحنة بعد فحص التعبئة والملصقات
ينبغي أن تعمل الموافقة على الشحنة كبوابة منظمة، وليس كإشارة خضراء تلقائية بعد أن تؤكد الفحص العشوائي البصري عدد الصناديق الكرتونية. وهذا التمييز مهم لأن أوجه القصور في الوثائق — مثل فقدان ملصقات الزجاج الآمن، وغياب شهادات المواد، وغياب تقارير الاختبار الخاصة بالادعاءات على مستوى النظام — لا تعيق الشحن بالطريقة التي قد يعيقه بها عدم مطابقة الأبعاد، ومع ذلك فهي بالضبط ما يطلبه مفتشو المباني ومراجعو المخططات عند إصدار التراخيص والتفتيش النهائي. فالشحنة التي تغادر رصيف التحميل مع وجود ثغرة في الملصقات أو تقرير ASTM E2353 مفقود لنظام يدعي الاستثناء الخاص بالقضيب العلوي، تصل إلى الموقع بشكل قانوني ولكن غير متوافقة مع المتطلبات، ويشمل مسار التصحيح في تلك المرحلة إما الحصول على وثائق بديلة من الشركة المصنعة تحت ضغط الجدول الزمني للمشروع، أو — في حالة وجود ملصقات زجاج الأمان غير المقروءة أو المفقودة — استبدال الألواح الزجاجية نفسها.
كما أن التمييز بين أنواع المستندات له أهمية في كيفية تنظيم عملية المراجعة عند البوابة. فشهادات المواد وملصقات الزجاج الآمن هي بنود امتثال خاصة بكل شحنة على حدة ومرتبطة بالمنتج الفعلي الموجود في الشحنة. يؤكد تقرير تقييم ICC-ES الامتثال لمعايير IBC/IRC على مستوى النظام، وعادةً ما يكون مطلوبًا لمراجعة المخططات وقبول رخصة البناء — ولكنه وثيقة على مستوى النظام، وليس سجل فحص لكل وحدة على حدة، ولا يحل وجوده محل عمليات فحص الملصقات والشهادات لكل وحدة. ويُعد التعامل مع هذه الوثائق كحزمة واحدة بدلاً من طبقات تحقق منفصلة اختصارًا شائعًا يؤدي إلى التعرض لمخاطر التدقيق عندما يطلبها المفتشون بشكل منفصل. بالنسبة لمتطلبات التوثيق المتعلقة بتتبع المواد وهيكل الشهادات، يتم تغطية منطق المراجعة المطبق على سير عمل MTR وشهادات المصانع في متطلبات تقرير اختبار المواد للأجهزة المصنوعة من الفولاذ المقاوم للصدأ (MTR) لتوثيق الامتثال المورد.
| وثيقة / شيك | المتطلبات | لماذا يعد ذلك مهمًا بالنسبة لموافقة الشحن |
|---|---|---|
| ملصقات دائمة للزجاج المقاوم للكسر | موجودة وواضحة؛ أما الملصقات المفقودة أو غير المقروءة فتتطلب تقديم وثائق اختبار من الشركة المصنعة أو استبدال الزجاج | يمنع شحن المنتجات غير المطابقة للمواصفات التي تم رفضها في الموقع |
| شهادات المواد | إثبات أن الزجاج الآمن يفي بمتطلبات اللوائح | مطلوب من أجل إنفاذ اللوائح والموافقة على مراجعة المخططات |
| تقارير اختبار المنتجات (مثل ASTM E2353) | مطلوب للأنظمة التي تستفيد من استثناء القضيب العلوي | بدون تقارير، لا يمكن التحقق من المطالبة بالاستثناء |
| تقرير تقييم ICC-ES (ESR) | يؤكد توافق المنتج مع معايير IBC/IRC | ضروري للحصول على رخصة البناء وموافقة المفتش |
يُغلق فحص التعبئة الباب: فسلامة الكرتون، وكفاية مواد التبطين للمكونات الملامسة للزجاج، ووضوح الملصقات في ظروف المناولة، هي التأكيد النهائي على أن الشحنة ستصل في الحالة التي تم التحقق منها خلال الفحص في المصنع.
لا يقتصر المغزى الأساسي للفحص المنظم قبل الشحن على اكتشاف العيوب بمفرده فحسب — بل هو التحكم في نقطة الاكتشاف. فالعيوب التي يتم اكتشافها في المصنع هي مشاكل مصنعية تتطلب حلولاً بتكلفة المصنع. أما العيوب نفسها التي يتم اكتشافها في الموقع، بعد تخصيص المناطق وبدء مرحلة التركيب الجزئي، فتترتب عليها تكاليف تتفاقم مع كل ساعة من توقف عمل المُركِّب وكل مرحلة من مراحل شحن قطع الغيار. ولذلك، ينبغي أن تعامل إطار اتخاذ القرار لأي علاقة توريد في المشروع الاستثمار في الفحص كإجراء لحماية الجدول الزمني للمشروع، وليس كنفقات عامة لمراقبة الجودة.
قبل الموافقة على الشحن، تأكد من أن سجل الفحص يغطي جميع طبقات التحقق الخمس معًا: الأبعاد الحرجة التي تم فحصها مقارنةً برسومات المشروع، والتشطيب الذي تم التأكد منه مقارنةً بالعينة المعتمدة، والكمية التي تم التحقق منها حسب المنطقة، وملصقات واضحة وكاملة بما في ذلك محتوى ملصق الزجاج الآمن، وسلامة التعبئة التي تم التأكد منها في ظل ظروف تحميل تحاكي ظروف النقل. وإذا تم توثيق أي من هذه المستويات الخمسة على أنه فحص عشوائي بدلاً من التحقق المنهجي، فإن مستوى المخاطر لتلك الطبقة قد تم قبوله على أساس افتراضي بدلاً من إدارته بناءً على أدلة — ومن المهم توضيح هذا الفرق بشكل صريح قبل مغادرة الشحنة للمصنع.
الأسئلة الشائعة
س: ماذا يحدث إذا رفض المورد إجراء محاكاة التجميع قبل الشحن أو تعذر عليه ذلك — هل هناك بديل مقبول؟
ج: إن المورد الذي لا يستطيع تيسير إجراء محاكاة التجميع في ظل ظروف المشروع يمثل خطرًا إجرائيًا لم يتم حله، وليس مجرد إزعاج في الجدولة الزمنية. والبديل الأدنى المقبول هو إجراء فحص «التركيب الرطب» الموثق باستخدام كتل قياس معايرة تتوافق مع سماكة الزجاج المحددة، إلى جانب التحقق من ملاءمة الخيوط على مثبتات تمثيلية — لكن هذا لا يُعد سوى بديل جزئي عن التجميع الفعلي. وإذا كانت منشأة المورد غير قادرة على دعم حتى ذلك، فإن الاستجابة العملية تتمثل في تشديد كثافة أخذ العينات على جميع المكونات الملامسة للزجاج ومكونات مسار الحمل، وطلب إجراء فحص من قبل جهة خارجية بدلاً من الاعتماد على سجلات مراقبة الجودة الخاصة بالمورد.
س: في أي مرحلة يصبح الانتقال من الفحص العشوائي إلى الفحص الشامل غير مجدي مقارنةً بزيادة المدة الزمنية اللازمة للتسليم؟
ج: يظل الفحص الشامل مبرراً طالما أن تكلفة وصول وحدة واحدة معيبة إلى الموقع — مقاسة بتكاليف شحن البديل، ووقت تعطل عمل المُركِّب، والمخاطر المتعلقة بالجدول الزمني — تتجاوز تكلفة الوقت الإضافي اللازم للفحص. وبالنسبة للمكونات الهيكلية التي تتلامس مباشرة مع الزجاج، يتم تجاوز هذا الحد في معظم الأحيان تقريباً؛ لأن مجموعة واحدة من الحشيات غير المطابقة أو دفعة من أدوات التثبيت ذات الخيوط الخاطئة يمكن أن توقف عملية التركيب في منطقة المشروع بأكملها. يصبح تبرير الفحص الشامل أكثر صعوبة فقط في حالة المكونات الثانوية غير الهيكلية التي تتمتع بعملية توريد مستقرة وموثقة، وسجل عيوب موثق يقترب من الصفر عبر شحنات متعددة متتالية.
س: هل يُشترط استخدام الفولاذ المقاوم للصدأ من النوع 316 في جميع المشاريع الساحلية، أم أن ذلك يعتمد على مدى قرب الدرابزين من خط الماء؟
ج: يعتمد اختيار الدرجة على شدة التعرض وليس على قاعدة مسافة ثابتة. يحدد المقال البيئات الساحلية والتآكلية باعتبارها الظروف التي تتطلب استخدام قطع معدنية من الدرجة 316، لكن القرب من المياه المالحة، واتجاه الرياح السائدة، وما إذا كان التركيب محميًا أم مكشوفًا تمامًا، كلها عوامل تؤثر على الحمل الفعلي للكلوريد. في الظروف الحدودية بين المناطق الداخلية والساحلية، يجب أن يستند القرار إلى شهادة المواد التي تؤكد الدرجة المحددة — وليس إلى افتراض عام بشأن القرب — لأن طريقة الفشل الناتجة عن استخدام درجة غير صحيحة هي التآكل المؤجل الذي لا يمكن لأي فحص بعد الشحن عكسه.
س: كيف يتوافق تقرير التقييم الصادر عن ICC-ES مع ملصقات الزجاج الآمن لكل وحدة — وهل يمكن أن يحل أحدهما محل الآخر أثناء مراجعة المخططات؟
ج: لا، فهما يؤديان وظائف تحقق مختلفة، وعادةً ما يطلبهما مسؤولو البناء بشكل منفصل. تؤكد شهادة ESR الصادرة عن ICC-ES أن تصميم النظام يتوافق مع معايير IBC أو IRC على مستوى فئة المنتج؛ وهي لا تصدق على الألواح الزجاجية المحددة في شحنة معينة. أما ملصقات الزجاج الآمن الموجودة على الألواح الفردية — والتي تشير إلى معيار ANSI Z97.1 أو لائحة CPSC 16 CFR الجزء 1201 — فتؤكد أن تلك الوحدات المحددة تستوفي متطلبات القواعد التنظيمية الخاصة بمواد الزجاج نفسها. ولا يُعد تقديم شهادة ESR وحدها كافياً لتلبية طلب المفتش في حالة طلبه ملصقات على مستوى الألواح، والعكس صحيح أيضاً. يجب أن يكون كلاهما موجودين وأن يُعامل كل منهما كبند منفصل في عملية الموافقة على الشحنة.
س: إذا تم اكتشاف عيب بعد الانتهاء من تخصيص المناطق في الموقع، فما هي الخطوات الواقعية لتصحيح هذا العيب؟
ج: يتضمن تسلسل الإجراءات التصحيحية في تلك المرحلة ثلاثة إجراءات متوازية، تعمل جميعها على تقليص الوقت المتاح للمشروع: عزل المنطقة المتأثرة لمنع التثبيت الجزئي الذي قد يتطلب إعادة العمل لاحقًا، وإصدار طلب استبدال للمكون المعيب — مما يعيد ضبط مهلة الشحن من المصنع — ومطابقة سجل الفحص لتحديد ما إذا كان العيب ناتجًا عن إخفاق في مراقبة الجودة بالمصنع، أو خطأ في التعبئة، أو تباين في الاستلام. وبدون وجود سجل فحص على مستوى المصنع مرتبط بوضع العلامات على مستوى المنطقة، لا يمكن إتمام عملية المطابقة هذه بسرعة، كما أن الغموض نفسه يؤدي إلى إطالة أمد التأخير. ولا توجد طريقة مختصرة على مستوى الموقع تقضي على مهلة الاستبدال؛ وكانت نقطة التأثير الوحيدة هي الفحص في المصنع الذي لم يكتمل قبل الشحن.